




 บ้าน
 ผลิตภัณฑ์
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

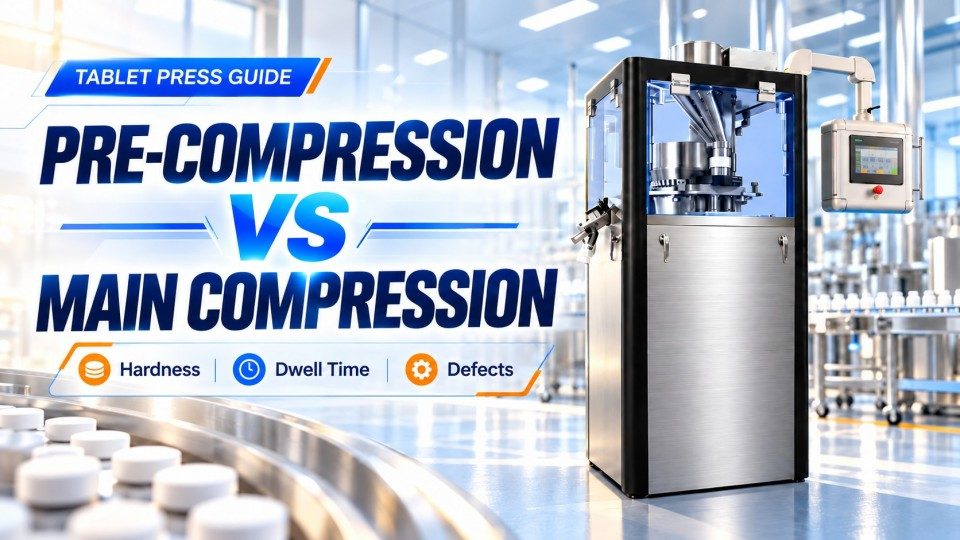
การบีบอัดล่วงหน้าและการบีบอัดหลักเป็นสองขั้นตอนที่แยกจากกันในเครื่องตอกยาแบบโรตารี การบีบอัดล่วงหน้าจะอัดผงในเบื้องต้น ช่วยให้ particles จัดเรียงตัวและช่วยให้อากาศที่ติดอยู่สามารถระบายออกไปได้เมื่อสภาพแวดล้อมเหมาะสม การบีบอัดหลักจะใช้แรงดันเพิ่มเติมเพื่อขึ้นรูปเป็นเม็ดยาที่มีความแข็งตามต้องการข้อแตกต่างที่สำคัญคือ การบีบอัดล่วงหน้าจะเตรียมชั้นผงยา ในขณะที่การบีบอัดหลักจะทำงานกับวัสดุที่ถูกอัดแน่นไว้แล้วนั้น
ทั้งสองขั้นตอนส่งผลต่อความแข็งของยาเม็ด การกร่อนหลุดบริเวณฝา (capping) การแยกเป็นชั้น (lamination) และความสม่ำเสมอในการผลิต ผลลัพธ์ของขั้นตอนเหล่านี้ยังขึ้นอยู่กับสูตรตำรับ ความเร็วของจานหมุน (turret speed) การออกแบบหัวตอก (punch design) รวมถึงความเร็วในการอัดและปลดแรงกด การใช้แรงที่สูงขึ้นไม่ได้ทำให้ได้ยาเม็ดที่มีคุณภาพดีขึ้นเสมอไป
ผลกระทบหลักต่อคุณภาพของยาเม็ด
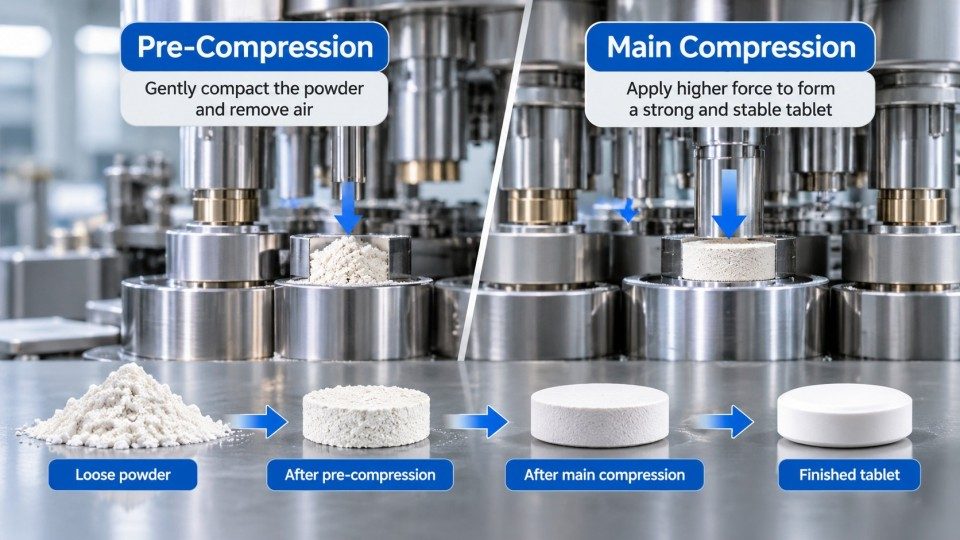
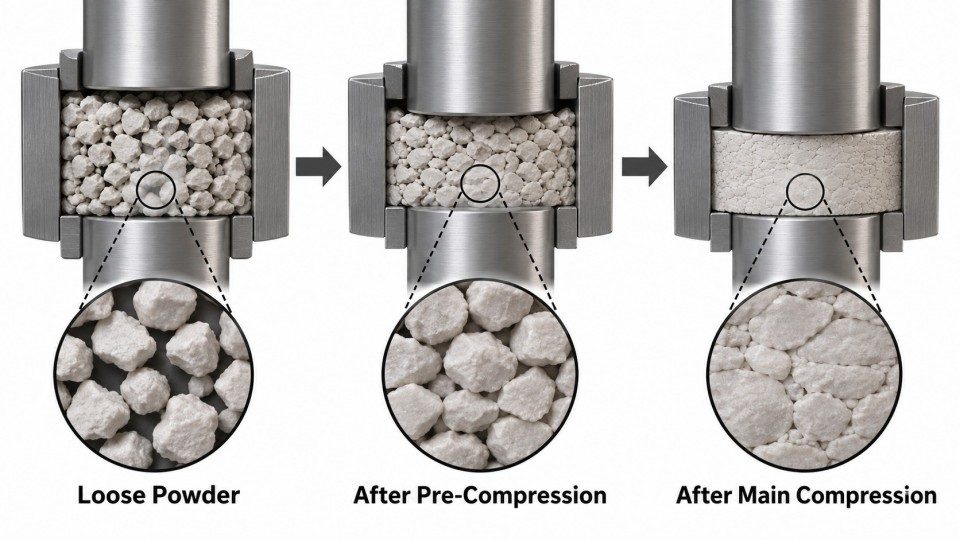
การอัดล่วงหน้าเริ่มต้นการหนาแน่นของผงยา; การอัดหลักทำให้การอัดแน่นที่จำเป็นสำหรับความแข็งและรูปร่างของยาเม็ดสมบูรณ์ ทั้งสองขั้นตอนใช้หัวกดตัวบนและตัวล่างทำงานร่วมกับลูกกลิ้งอัด แต่ทำงานในจุดที่ต่างกันในรอบการผลิต
หลังจากเติมผงยาแล้ว แม่พิมพ์จะเคลื่อนไปยังสถานีอัดล่วงหน้า ลูกกลิ้งจะทำให้หัวกดเข้าใกล้กันมากขึ้น ซึ่งช่วยลดพื้นที่ที่ผงยาหรือเม็ดแกรนูล 3 มิติครอบครอง อนุภาคจะเคลื่อนเข้าใกล้กันมากขึ้น ช่องว่างอากาศขนาดใหญ่จะเล็กลง และอากาศบางส่วนอาจระบายออกไปได้ ขึ้นอยู่กับวัสดุ อนุภาคยังสามารถเริ่มเปลี่ยนรูปหรือแตกเป็นชิ้นเล็กๆ ได้ด้วย หลักการทำงานของเครื่องตอกยาเม็ดแบบ roary อธิบายลำดับการบรรจุ การอัด และการดีดออกอย่างสมบูรณ์
โดยปกติความดันจะลดลงเมื่อทั่งกดแท็บเล็ตพ้นลูกกลิ้งชุดแรก เม็ดอัดกึ่งสำเร็จรูปจะเคลื่อนไปยังสถานีอัดหลัก ซึ่งแรงกดเพิ่มเติมจะสร้างการสัมผัสที่แน่นแฟ้นยิ่งขึ้นระหว่างอนุภาค ในที่สุด ความดันจะถูกปล่อยออกและเม็ดแท็บเล็ตจะถูกดันออกจากเบ้าแม่พิมพ์ ทั่งกดแท็บเล็ตและแม่พิมพ์ทั่งกดและแม่พิมพ์ที่จับคู่กันไม่ดีหรือสึกหรอสามารถทำให้ขั้นตอนเหล่านี้มีความสม่ำเสมอน้อยลง
|
การเปรียบเทียบ |
การอัดล่วงหน้า |
การอัดหลัก |
|
ตำแหน่ง |
สถานีอัดแรก |
สถานีอัดที่สอง |
|
วัตถุประสงค์หลัก |
จัดเรียงและอัดผงให้แน่นบางส่วน |
สร้างความหนาแน่นขั้นสุดท้ายและความแข็งแรงของเม็ดแท็บเล็ต |
|
เกิดอะไรขึ้นกับอนุภาค |
การจัดเรียงตัวใหม่ การเสียรูปเบื้องต้น และการระบายอากาศที่เป็นไปได้ |
การเสียรูปเพิ่มเติมและการยึดเกาะของอนุภาคที่แข็งแรงขึ้น |
|
การตั้งค่าหลัก |
แรงอัดล่วงหน้าและความเร็วในการป้อน |
แรงอัดหลัก ความเร็วในการป้อน และเวลาหน่วง |
|
ผลกระทบต่อคุณภาพ |
เปลี่ยนลักษณะการตอบสนองของผงยาในขั้นตอนถัดไป |
ส่งผลต่อความแข็งและความสมบูรณ์ของเม็ดยาในขั้นตอนสุดท้ายอย่างมาก |
แรงอัด (Compression force) และความดันในการอัด (Compression pressure) นั้นแตกต่างกันแรงอัดคือโหลดที่ตอกกระทำ ซึ่งมักแสดงเป็น kN ส่วนความดันอัดจะอธิบายถึงโหลดนั้นต่อพื้นที่สัมผัสของตอก ซึ่งมักแสดงเป็น MPa แรงอัดเท่ากันสามารถสร้างความดันอัดที่แตกต่างกันในเม็ดยาที่มีขนาดต่างกัน ด้วยเหตุนี้จึงไม่ควรคัดลอกการตั้งค่าระหว่างขนาดสากตอก (Tooling sizes) โดยไม่ได้ตรวจสอบกระบวนการจริงก่อน
การอัดหลักมักเป็นปัจจัยหลักที่ส่งผลต่อความแข็งแรงสุดท้ายของเม็ดยา แต่การอัดเบื้องต้นสามารถเปลี่ยนประสิทธิภาพการทำงานของแรงนั้นได้เม็ดยาที่มีการปรับสภาพที่ไม่ดีในขั้นตอนแรกอาจแสดงพฤติกรรมแตกต่างไปจากเม็ดยาที่มีการอัดแน่นเริ่มต้นที่สม่ำเสมอกว่า
การอัดเบื้องต้นจะเปลี่ยนความหนาแน่นของการจัดเรียงตัวของอนุภาคก่อนที่จะถึงลูกกลิ้งอัดหลัก หากช่วยให้ผงยาจัดเรียงตัวใหม่และระบายอากาศออกมา การอัดหลักก็อาจสร้างเม็ดยาที่แข็งแกร่งขึ้นได้โดยไม่ต้องเพิ่มแรงอัดสูงสุด หากการอัดเบื้องต้นไม่เหมาะสมกับวัตถุดิบ อาจส่งผลดีเพียงเล็กน้อยหรืออาจก่อให้เกิดความเค้นที่ไม่ต้องการ
งานวิจัยด้านตำรับยาที่ได้รับการตีพิมพ์ยืนยันว่าความสัมพันธ์ระหว่างสองขั้นตอนนี้ขึ้นอยู่กับผงยาที่นำมาอัด บางตำรับตอบสนองได้ดีกับแรงอัดเริ่มต้นที่ต่ำกว่า ในขณะที่บางตำรับตอบสนองแตกต่างออกไป ไม่มีสัดส่วนเปอร์เซ็นต์สากลของแรงอัดหลักที่จะใช้เป็นค่าการอัดเบื้องต้นที่ดีที่สุดสำหรับเม็ดยาทุกชนิด
การเพิ่มแรงอัดหลักก็ไม่ใช่ทางแก้ปัญหาที่ทำได้อย่างไม่จำกัดเช่นกัน เม็ดยาอาจมีความหนาแน่นและแข็งแกร่งขึ้นเมื่อแรงอัดเพิ่มขึ้น แต่ความแข็งแรงอาจคงที่ถึงจุดอิ่มตัว และแรงอัดที่มากเกินไปอาจก่อให้เกิดตำหนิ หรือรบกวนข้อกำหนดอื่น ๆ ของผลิตภัณฑ์ ค่าการตั้งค่าที่มีประโยชน์จะต้องตอบโจทย์ได้มากกว่าแค่เป้าหมายด้านความแข็ง
ความแข็งของเม็ดยา (Tablet hardness) มักหมายถึง แรงต้านการแตกหัก (Breaking force): โหลดที่ต้องใช้ในการทำให้เม็ดยาที่เสร็จสมบูรณ์เกิดการแตกหัก โดยวัดเป็น N ความต้านทานแรงดึง (Tensile strength) ซึ่งวัดเป็น MPa จะนำรูปทรงเรขาคณิตของเม็ดยามาพิจารณาด้วยเมื่อใช้การคำนวณที่เหมาะสม ความกร่อน (Friability) วัดปริมาณเนื้อสารที่เม็ดยาสูญเสียไปจากการเคลื่อนที่และการขัดสีซ้ำ ๆ คุณสมบัติเหล่านี้มีความเกี่ยวข้องกัน แต่ไม่สามารถใช้แทนกันได้
เม็ดยาอาจผ่านการทดสอบแรงต้านการแตกหัก แต่ยังคงบิ่นได้ระหว่างการขนย้าย อีกเม็ดยาหนึ่งอาจมีความแข็งแรงทางกล แต่ไม่ผ่านข้อกำหนดการแตกกระจายตัวหรือการละลายที่กำหนด การตรวจสอบ ปัญหาความแข็งของเม็ดยา ควบคู่ไปกับ ความกร่อนของเม็ดยา จะช่วยให้เห็นภาพรวมที่สมบูรณ์กว่าการพิจารณาแรงอัดเพียงอย่างเดียว
น้ำหนัก ความหนา และความพรุนของเม็ดยาสามารถช่วยอธิบายการเปลี่ยนแปลงความแข็งแรงได้ หากเม็ดยามีความแข็งมากขึ้นเนื่องจากอนุภาคของมันจัดเรียงตัวชิดกันมากขึ้น นั่นไม่ได้หมายความว่าจะช่วยปรับปรุงพันธะระหว่างอนุภาคเหล่านั้นเสมอไป
ความเร็วของจานหมุนควบคุมความเร็วในการผ่านสถานีอัดแต่ละแห่งของหัวตอก ในขณะที่การออกแบบหัวตอกและลูกกลิ้งจะส่งผลต่อลักษณะการสะสมและการลดลงของแรง ด้วยเหตุนี้ ค่า rpm ที่เท่ากันจึงไม่รับประกันผลลัพธ์การอัดที่เหมือนกันบนเครื่องต่างเครื่องกัน หรือกับสูตรตำรับที่ต่างกัน
เวลาในการกดค้างมักอธิบายถึงช่วงเวลาสั้น ๆ ที่หัวตอกอยู่ภายใต้แรงอัดสูงใกล้กับลูกกลิ้ง เวลาในการกดค้างตามรูปทรงเรขาคณิต (Geometric dwell time) ประเมินจากรูปทรงเรขาคณิตและความเร็วของเครื่อง เวลาในการกดค้างตามค่าแรง (Force-based dwell time) คำนวณจากเส้นโค้งแรงที่วัดได้โดยใช้ระดับแรงที่ระบุ การวัดทั้งสองแบบมีความเกี่ยวข้องกันแต่ไม่เหมือนกัน
งานวิจัยที่เปรียบเทียบคำนิยามเหล่านี้พบว่า เวลาในการกดค้างของเครื่องที่คำนวณไว้อาจคงเดิม ในขณะที่เวลาในการกดค้างตามค่าแรงที่วัดได้กลับมีความแตกต่างกันระหว่างส่วนผสมผงยาและสภาวะการอัด สำหรับผู้ปฏิบัติงาน บทเรียนที่มีประโยชน์นั้นง่ายมาก: ค่าความเร็ว rpm บอกเรื่องราวได้เพียงบางส่วนเท่านั้น
ความเร็วของจานหมุนที่สูงขึ้นโดยทั่วไปจะลดเวลาที่มีสำหรับการบรรจุลงแม่พิมพ์และการอัด สำหรับผงยาบางชนิด อาจทำให้ความแข็งแรงของเม็ดยาลดลง หรือเพิ่มความผันแปรของน้ำหนัก ในขณะที่ตำรับอื่น ๆ สามารถทนต่อความเร็วสูงได้ดี ดังนั้นเครื่องที่ทำงานช้ากว่าจึงไม่ได้เป็นเครื่องที่ดีที่สุดเสมอไป ผลลัพธ์คุณภาพที่แท้จริงต้องเป็นตัวกำหนดช่วงความเร็วที่สามารถใช้งานได้
รูปร่างของหัวตอก ตลอดจนขนาดและตำแหน่งของลูกกลิ้งอัดจะส่งผลต่อความเร็วในการปิดของหัวตอก ระยะเวลาที่หัวตอกอยู่ใกล้แรงอัดสูงสุด และการปลดปล่อยความดัน การเปลี่ยนแปลงสากตอกหรือการออกแบบเครื่องอัดจึงสามารถเปลี่ยนคุณภาพของเม็ดยาได้ แม้ว่าค่าแรงอัดสูงสุดที่แสดงจะมีลักษณะใกล้เคียงกันก็ตาม
วิธีที่มีประโยชน์ในการมองกระบวนการนี้คือ การอัดล่วงหน้า → การคลายแรงอัด → การอัดหลัก → การคลายแรงขั้นสุดท้ายและการดีดออก. แต่ละขั้นตอนสามารถส่งผลต่อขั้นตอนถัดไปได้ เมื่อเปรียบเทียบ เครื่องตอกเม็ดยา ให้ตรวจสอบการควบคุมการอัด, ชุดทูลลิ่ง และคุณภาพการผลิตที่ต่อเนื่อง แทนที่จะดูแค่ความเร็วสูงสุดเพียงอย่างเดียว นอกจากนี้ให้ตรวจสอบประสิทธิภาพของตัวป้อน: ระยะเวลาการเติมสั้นอาจทำให้เกิดความเปลี่ยนแปลงของน้ำหนักเม็ดยาก่อนที่การอัดจะเริ่มต้นขึ้น
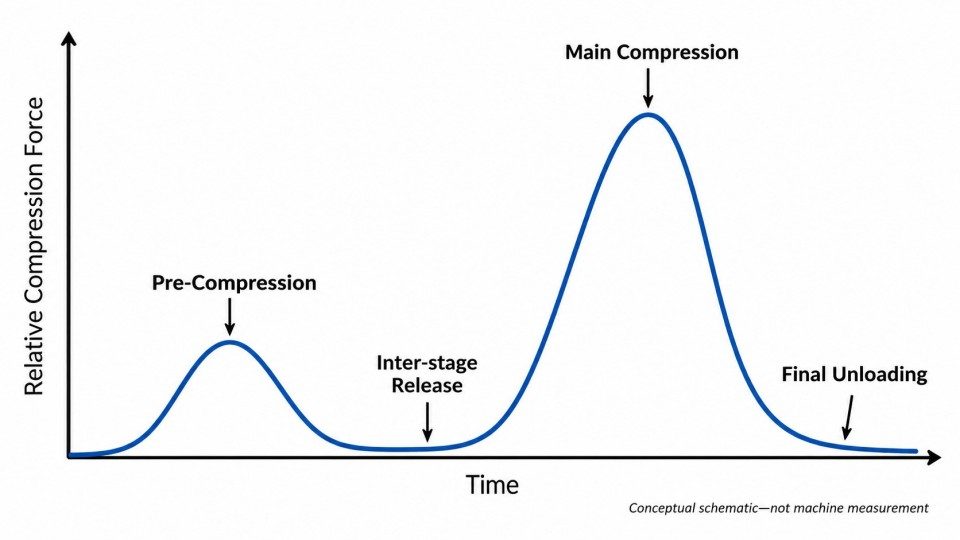
กราฟแสดงความสัมพันธ์ระหว่างแรงกับเวลาของเครื่องตอกเม็ดยาเชิงแนวคิด ซึ่งแสดงการอัดล่วงหน้า การคลายแรงอัด และการอัดหลัก
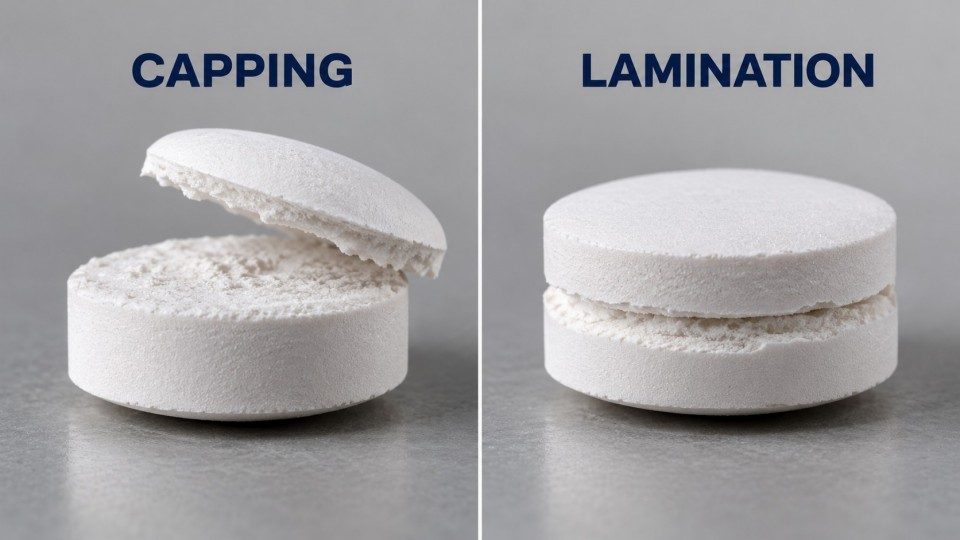
อาการแคปปิ้งและลามิเนชันเกิดขึ้นเมื่อเม็ดอัดไม่สามารถทนทานต่อความเค้นที่เกิดขึ้นระหว่างการอัด การคลายแรงอัด หรือการดีดออกได้ การติดค้างของอากาศเป็นสาเหตุที่พบได้บ่อย แต่ไม่ใช่สาเหตุเดียว การเพิ่มแรงอัดโดยไม่ระบุสาเหตุที่แท้จริงอาจทำให้อาการแย่ลงได้
หากผงถูกอัดเร็วเกินไป อากาศอาจติดอยู่ข้างในขณะที่ช่องว่างระหว่างอนุภาคปิดลง เมื่อสากกดคลายแรงอัด อากาศจะขยายตัวในขณะที่อนุภาคคืนรูปทรงเดิมส่วนหนึ่ง หากแรงยึดเหนี่ยวภายในของเม็ดยาอ่อนแอเกินไป ส่วนบนอาจแยกตัวออกจากกันหรือตัวเม็ดยาอาจแยกออกเป็นชั้นๆ
การอัดล่วงหน้าสามารถช่วยได้โดยเปิดโอกาสให้ผงได้จับตัวกันและระบายอากาศออกได้เร็วยิ่งขึ้น การวิจัยยังแสดงให้เห็นว่าอากาศที่ติดอยู่ภายในสามารถมีส่วนทำให้เกิดการขยายตัวที่วัดได้ภายในเบ้าพิมพ์ นั่นหมายความว่าการคืนตัวที่สูงผิดปกติหลังการอัดไม่ได้มาจากความยืดหยุ่นของตัวผงเองเสมอไป
การอัดล่วงหน้าและการอัดหลักทำงานเป็นเหตุการณ์แยกจากกัน ไม่ใช่แค่การบีบอัดครั้งเดียวยาวๆ ในการศึกษาเกี่ยวกับการเกิดแคปปิ้งที่ได้รับการตีพิมพ์ การปล่อยให้แรงกดครั้งแรกตกลงมาก่อนการอัดหลักสามารถป้องกันการเกิดแคปปิ้งในสูตรที่ทำการทดสอบได้ ในขณะที่การคงแรงกดไว้ต่อเนื่องนั้นไม่สามารถทำได้ แต่นี่ไม่ได้หมายความว่าเครื่องตอกทุกเครื่องจะต้องใช้ช่วงเวลาเท่ากันทั้งหมด แต่แสดงให้เห็นว่าเหตุใดขั้นตอนการคลายแรงอัดจึงมีความสำคัญ
อาการลามิเนชันยังสามารถเริ่มต้นได้ในระหว่างการดีดออก เมื่อความเสียดทานระหว่างเม็ดยาและผนังเบ้าพิมพ์สร้างความเค้น รอยร้าวอื่นๆ จะเกิดขึ้นเมื่อเม็ดยาขยายตัวหลังการอัด การวิจัยแสดงให้เห็นว่ากลไกที่แตกต่างกันเหล่านี้ไม่ได้ตอบสนองต่อการอัดล่วงหน้าในลักษณะเดียวกันทั้งหมด หาก ข้อบกพร่องของเม็ดยา ยังคงอยู่ ให้ตรวจสอบว่าเม็ดยาแตกหักเมื่อใดและที่ตำแหน่งใด แทนที่จะเพิ่มแรงอัดซ้ำๆ
ผงที่แตกต่างกันต้องการเงื่อนไขการอัดที่แตกต่างกันเนื่องจากอนุภาคของพวกมันโค้งงอ แตกหัก และยึดเหนี่ยวกันในรูปแบบที่ต่างกัน จากนั้นเครื่องจักรจะเพิ่มตัวแปรอีกหนึ่งอย่างเข้าไป ได้แก่ วิธีการที่เครื่องจักรใช้ในการออกแรงและคลายแรงอัด
ไมโครคริสตัลไลน์เซลลูโลส (MCC) ซึ่งเป็นสารเติมแต่งในเม็ดยาทั่วไป มักจะสร้างแรงยึดเหนี่ยวโดยการเปลี่ยนรูปทรงภายใต้แรงกด วัสดุแคลเซียมฟอสเฟตบางชนิดมีพฤติกรรมคล้ายอนุภาคเปราะมากกว่าและแตกออกเป็นชิ้นเล็กๆ ซึ่งสร้างพื้นผิวสัมผัสใหม่ ผงที่คืนตัวได้มากหลังการอัดหรือกักเก็บอากาศได้ง่ายอาจมีความไวต่อความเร็วและการอัดล่วงหน้ามากกว่า
ขนาดอนุภาค ความชื้น ระดับสารหล่อลื่น และการทำแกรนูลก็ส่งผลต่อผลลัพธ์เช่นกัน ผงอาจอัดตัวกันแน่นแต่อาจยังคงสร้างเม็ดยาที่อ่อนแอได้หากอนุภาคของมันยึดเหนี่ยวกันได้ไม่ดี นักวิจัยได้จำแนกความแตกต่างระหว่าง ความสามารถในการอัดอัด (ความง่ายที่ผงจะมีความหนาแน่นเพิ่มขึ้น), ความสามารถในการขึ้นรูปเม็ดยา (ระดับความแข็งที่เกิดขึ้นที่ความดันระดับหนึ่ง) และ ความสามารถในการอัดแน่น (ระดับความแข็งที่เกิดขึ้นที่ความหนาแน่นระดับหนึ่ง) คำศัพท์เหล่านี้ช่วยอธิบายว่าเหตุใดความหนาแน่นและความแข็งจึงไม่ได้เพิ่มขึ้นไปพร้อมกันเสมอไป
ประเด็นในทางปฏิบัติคือ การตั้งค่าที่ได้รับการพิสูจน์แล้วกับสูตรหนึ่งอาจใช้ไม่ได้ผลกับอีกสูตรหนึ่ง แม้ว่าขนาดของเม็ดยาจะเท่ากันก็ตาม อัตราส่วนการอัดล่วงหน้า/การอัดหลักที่คงที่ย่อมมองข้ามความแตกต่างของวัสดุเหล่านี้ไป
ตรวจสอบลูกกลิ้งอัด รูปทรงหัวสาก ชุดทูลลิ่งที่รองรับ การปรับแรง และฟังก์ชันการตรวจสอบ คุณสมบัติเหล่านี้ส่งผลต่อวิธีที่แรงส่งไปยังผง การสึกหรอของทูลลิ่ง สภาพเบ้าพิมพ์ที่ไม่ดี หรือการป้อนผงที่ไม่เสถียรสามารถเปลี่ยนผลลัพธ์ได้ตามกาลเวลา ชุดทูลลิ่งของเครื่องตอกเม็ดยา จะต้องตรงกับทั้งวัสดุและรูปทรงของเม็ดยาที่ต้องการ
เมื่อทำการ เลือกซื้อเครื่องตอกเม็ดยา ให้เปรียบเทียบช่วงการควบคุมในทางปฏิบัติของเครื่องจักรและผลผลิตที่สม่ำเสมอ ไม่ใช่ดูแค่แรงสูงสุดหรืออัตราการผลิตที่โฆษณาไว้เท่านั้น ข้อมูลจำเพาะสูงสุดเหล่านั้นไม่สามารถทำนายคุณภาพของเม็ดยาสำหรับสูตรที่ยังไม่เคยทดสอบได้
การตั้งค่าการอัดล่วงหน้าและการอัดหลักที่ดีที่สุดคือค่าที่ผลิตเม็ดยาซ้ำๆ ซึ่งเป็นไปตามขีดจำกัดคุณภาพที่กำหนดไว้ที่ความเร็วในการผลิตที่ต้องการไม่มีอัตราส่วนแรงหรือเป้าหมายเวลาพำนักเพียงค่าเดียวที่เหมาะสมสำหรับทุกสูตรตำรับ
รักษา สูตรตำรับ, ทูลลิง และเป้าหมายน้ำหนักเม็ดยา ให้สอดคล้องกันเมื่อเปรียบเทียบการตั้งค่าที่ได้รับการอนุมัติ ให้สังเกตกลุ่มต่อไปนี้แทนที่จะเปลี่ยนตัวแปรที่ไม่เกี่ยวข้องกันหลายตัวพร้อมกัน:
เม็ดยาที่แข็งกว่าไม่ได้แปลว่าเป็นเม็ดยาที่ดีกว่าเสมอไป หากไม่ผ่านเกณฑ์ความเปราะ, การแตกตัว หรือข้อกำหนดอื่นๆ การ บำรุงรักษาอุปกรณ์ทางเภสัชกรรม ตามกิจวัตรก็มีความสำคัญเช่นกัน เนื่องจากเครื่องมือที่สึกหรอและการป้อนวัตถุดิบที่ไม่สม่ำเสมอสามารถทำให้การตั้งค่าที่เคยเสถียรกลายเป็นไม่น่าเชื่อถือได้
เริ่มต้นจากสิ่งที่เม็ดยาที่มีตำหนิแสดงให้เห็น หากเม็ดยามีความเปราะและมีรูพรุนผิดปกติ ให้ตรวจสอบว่าผงถูกอัดแน่นเพียงพอหรือไม่ หากพบการแยกชั้นเมื่อความเร็วเพิ่มขึ้น ให้ตรวจสอบการระบายอากาศ, อัตราการป้อน และพฤติกรรมของผง หากชั้นแยกตัวออกระหว่างการดันเม็ดออก ให้ตรวจสอบความเสียดทานของเบ้าพิมพ์และทูลลิง แทนที่จะสันนิษฐานว่าการเพิ่มแรงอัดล่วงหน้าจะแก้ปัญหาได้
สำหรับเครื่องจักรใหม่ ให้กำหนดช่วงผลิตภัณฑ์, ทูลลิง, ความเร็วที่ต้องการ, การควบคุมการอัด และเกณฑ์การยอมรับคุณภาพใน ข้อกำหนดความต้องการของผู้ใช้. Rich Packing สามารถหารือเกี่ยวกับการกำหนดค่าเครื่องตอกยาที่เหมาะสมเทียบกับความต้องการเหล่านี้ได้ ในขณะที่การตั้งค่าเฉพาะสูตรตำรับขั้นสุดท้ายจะต้องถูกกำหนดและยืนยันบนอุปกรณ์ที่ใช้งานจริง
ประเด็นสำคัญ: การอัดล่วงหน้าจะเตรียมผงยา, การอัดหลักจะสร้างโครงสร้างเม็ดยา, และทั้งสองอย่างต้องได้รับการประเมินผ่านคุณภาพของเม็ดยาสำเร็จรูป แรง, ความเร็ว และเวลาพำนักคือการตั้งค่าของเครื่องจักร; ความแข็งที่สม่ำเสมอ, อัตราของเสียต่ำ และผลผลิตที่เชื่อถือได้คือผลลัพธ์ที่สำคัญ
การอัดล่วงหน้าจะทำให้อัดแน่นและปรับสภาพผงบางส่วน การอัดหลักจะอัดแน่นเพิ่มเติมเพื่อสร้างโครงสร้างและความแข็งขั้นสุดท้ายของเม็ดยา
ไม่ใช่ สถานีอัดล่วงหน้าแยกต่างหากจะมีเฉพาะในเครื่องจักรที่ได้รับการออกแบบให้มีคุณสมบัตินั้นเท่านั้น
ไม่ใช่ มักจะต่ำกว่าในการผลิตประจำ แต่ความสัมพันธ์ที่มีประโยชน์จะขึ้นอยู่กับสูตรตำรับและเครื่องจักร
ไม่มีแรงที่เหมาะสมเพียงค่าเดียวสำหรับทุกเม็ดยา คุณสมบัติของวัสดุ, ทูลลิง, ความเร็ว และเป้าหมายด้านคุณภาพเป็นตัวกำหนดการตั้งค่า
ได้ การอัดล่วงหน้าที่เหมาะสมสามารถปรับปรุงวิธีการอัดและยึดเกาะของอนุภาคได้ แต่ผลลัพธ์ต้องได้รับการยืนยันด้วยวัสดุจริง
ไม่ใช่ ความแข็งอาจหยุดเพิ่มขึ้น และแรงที่มากเกินไปอาจทำให้เกิดตำหนิหรือส่งผลต่อข้อกำหนดด้านคุณภาพอื่นๆ ได้
ไม่ใช่ ความเร็วที่สูงขึ้นจะเปลี่ยนเวลาในการเติมและการอัด แต่ผลลัพธ์จะขึ้นอยู่กับสูตรตำรับ, ทูลลิง และโปรไฟล์ของแรง
ช่วยได้เมื่อเกี่ยวข้องกับอากาศที่ติดอยู่ภายในหรือประวัติการป้อน แต่มันไม่สามารถแก้ไขทุกตำหนิที่เกิดจากการคลายแรงหรือการดันเม็ดออกได้
ความแข็งโดยทั่วไปหมายถึงแรงกดแตกในหน่วย นิวตัน (N) ความทนแรงดึงจะแสดงความแข็งในหน่วย เมกะปาสคาล (MPa) โดยใช้การคำนวณที่เหมาะสมสำหรับรูปร่างของเม็ดยา
เปรียบเทียบขั้นตอนการอัดทั้งสองขั้นตอนร่วมกับความเร็ว, ทูลลิง (tooling), พฤติกรรมของวัสดุ และการทดสอบยาเม็ดสำเร็จรูปภายใต้ขั้นตอนการผลิตที่ได้รับการอนุมัติ
Ruegger CE, Celik M. Pharmaceutical Development and Technology. 2000;5(4):495–505.
[2] Dwell Time on Tableting: Dwell Time According to Force Versus Geometric Dwell Time
Mohylyuk V. Pharmaceutical Development and Technology. 2024;29(7):719–726.
Vreeman GW, Sun CC. International Journal of Pharmaceutics. 2022;615:121514.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
ส่งอีเมล : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 รองรับเครือข่าย IPv6