




 บ้าน
 ผลิตภัณฑ์
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

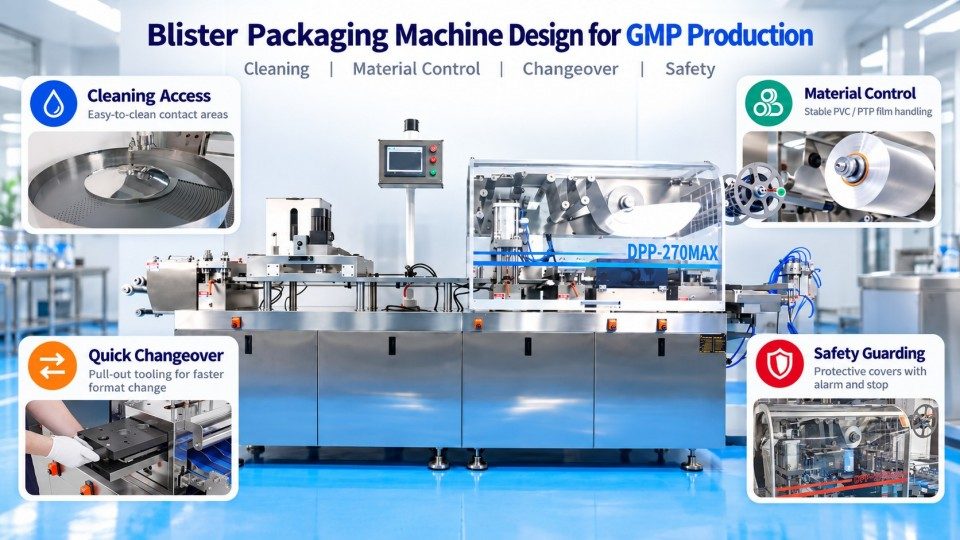
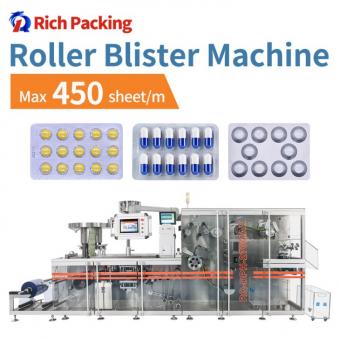
เครื่องแพ็กเกจจิ้งแบบบลิสเตอร์ การออกแบบช่วยสนับสนุน GMP โดยการลดความเสี่ยงในการปนเปื้อน ปรับปรุงการควบคุมวัสดุบรรจุภัณฑ์ และทำให้การทำความสะอาดและการเปลี่ยนขนาดทำได้ง่ายขึ้น พื้นผิวที่สัมผัสกับผลิตภัณฑ์ต้องเหมาะสมกับการใช้งานด้านเภสัชกรรม พื้นที่ป้อนผลิตภัณฑ์ต้องเข้าถึงได้เพื่อกำจัดคราบตกค้าง และการตรวจจับวัสดุช่วยป้องกันการทำงานอย่างต่อเนื่องเมื่อฟิล์ม PVC หรือฟอยล์อะลูมิเนียมขาด ชุดเครื่องมือขึ้นรูป การซีล และการปั๊มแบบดึงออกได้รับการออกแบบมาเพื่อเร่งความเร็วในการเปลี่ยนเครื่องมือเมื่อมีการเปลี่ยนรูปแบบของบลิสเตอร์
สัญญาณเตือนความปลอดภัย ฝาครอบป้องกัน และปุ่มหยุดฉุกเฉินช่วยจัดการกับอันตรายรอบๆ ชิ้นส่วนเครื่องจักรที่ได้รับความร้อนและกำลังเคลื่อนที่ คุณสมบัติเหล่านี้ช่วยเสริม ข้อกำหนด GMP สำหรับความเหมาะสมของอุปกรณ์ การทำความสะอาด และการบำรุงรักษาภายใต้ FDA 21 CFR 211.63–211.67 ประสิทธิภาพของสิ่งเหล่านี้ขึ้นอยู่กับการกำหนดค่าอุปกรณ์ที่เหมาะสม ขั้นตอนการปฏิบัติงาน และการตรวจสอบการทำงาน สำหรับผู้ผลิตยา รายละเอียดการออกแบบเหล่านี้มีอิทธิพลต่อการควบคุมคุณภาพผลิตภัณฑ์ ความปลอดภัยของผู้ปฏิบัติงาน และเวลาที่ต้องใช้สำหรับการบำรุงรักษาตามปกติและการเปลี่ยนรอบการผลิต
GMP ไม่ได้กำหนดรูปแบบเครื่องจักรบลิสเตอร์แบบสากลเพียงรูปแบบเดียว หรือกำหนดให้ทุกรุ่นต้องมีเซนเซอร์แบบเดียวกัน แต่กำหนดให้ผู้ผลิตใช้อุปกรณ์ที่เหมาะสมกับการใช้งานตามวัตถุประสงค์ รักษาสภาพให้อยู่ในสภาพที่มีการควบคุม และป้องกันการปนเปื้อนและความผิดพลาดในการบรรจุภัณฑ์ การออกแบบเครื่องจักรทำให้งานเหล่านั้นง่ายขึ้น—หรือยากขึ้น—ในการปฏิบัติอย่างสม่ำเสมอ
ชุดป้อนที่มีมุมที่เข้าถึงยากสามารถกักเก็บฝุ่นยาเม็ดไว้ได้หลังการผลิตเสร็จสิ้น การเข้าถึงสถานีซีลได้ยากทำให้การตรวจสอบซับซ้อนขึ้นหลังจากการติดขัดของฟอยล์ การเปลี่ยนวัสดุที่ไม่เป็นระเบียบจะเพิ่มความเสี่ยงในการปะปน
ในสหรัฐอเมริกา FDA 21 CFR 211.63 ครอบคลุมถึงการออกแบบและตำแหน่งของอุปกรณ์ที่เหมาะสม 211.65 จัดการกับพื้นผิวที่สัมผัสดับผลิตภัณฑ์ยาหรือวัสดุในกระบวนการผลิต และ 211.67 ครอบคลุมถึง ขั้นตอนการทำความสะอาดและการบำรุงรักษา และบันทึกของขั้นตอนเหล่านั้น มาตรา 211.130 ยังกำหนดให้มีตัวควบคุมเพื่อป้องกันการปะปนของการบรรจุภัณฑ์และการติดฉลาก รวมถึงการตรวจสอบก่อนที่การบรรจุภัณฑ์จะเริ่มต้นขึ้น บทที่ 3 ของ EU GMP ยังเรียกร้องให้มีการจัดวางและการออกแบบอุปกรณ์ที่ช่วยลดข้อผิดพลาดและอนุญาตให้ทำความสะอาดและบำรุงรักษาได้อย่างมีประสิทธิภาพ
โครงสเตนเลสสตีลหรือแผ่นกั้นป้องกันไม่ได้ทำให้เครื่องจักรได้รับการ “รับรองมาตรฐาน GMP” โดยอิสระ ผู้ผลิตต้องแสดงให้เห็นว่าอุปกรณ์ วิธีการทำความสะอาด ขั้นตอนการปฏิบัติงาน และตัวควบคุมบรรจุภัณฑ์ทำงานได้สำหรับผลิตภัณฑ์ของตน ความปลอดภัยทางกลไกจำเป็นต้องมีการประเมินแยกต่างหาก
ประเมินอุปกรณ์โดยการเชื่อมโยงความเสี่ยงในการผลิตเข้ากับคุณลักษณะการออกแบบและหลักฐานการทดสอบ
จุดสัมผัสขนาดเล็กใกล้กับชุดป้อน ตัวนำทาง รอยต่อ และชิ้นส่วนที่ถอดออกได้สามารถกักเก็บผงหรือเศษต่างๆ ไว้ได้ การออกแบบถูกสุขลักษณะผสมผสานวัสดุที่เหมาะสมเข้ากับการเข้าถึงเพื่อทำความสะอาด ตรวจสอบ และบำรุงรักษา
บนไลน์บลิสเตอร์ยาเม็ดหรือแคปซูล พื้นที่ป้อนผลิตภัณฑ์มีความสำคัญเป็นพิเศษเนื่องจากผลิตภัณฑ์ที่ยังไม่ได้ซีลจะถูกเปิดเผยก่อนที่จะเข้าสู่ช่องเบ้า คราบตกค้างสามารถสะสมบนส่วนประกอบของชุดป้อนหรือรอบๆ เส้นทางการถ่ายโอนผลิตภัณฑ์ ผู้ปฏิบัติงานต้องการการเข้าถึงที่เพียงพอเพื่อกำจัดคราบผลิตภัณฑ์และตรวจสอบพื้นิผวก่อนการดำเนินงานครั้งถัดไป
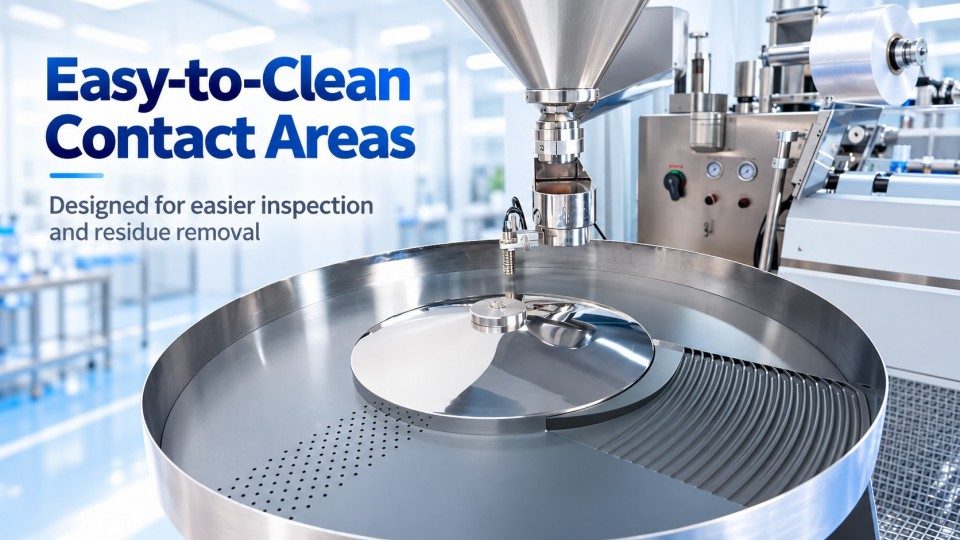
ส่วนประกอบที่สัมผัสกับผลิตภัณฑ์ควรใช้วัสดุที่เหมาะสมและทำความสะอาดได้ สเตนเลสสตีล 316 เป็นทางเลือกหนึ่งสำหรับพื้นผิวที่สัมผัสกับผลิตภัณฑ์ยา สิ่งนี้สนับสนุนความทนทานของวัสดุและความสามารถในการทำความสะอาด แต่เกรดของสเตนเลสสตีลเพียงอย่างเดียวไม่ได้แสดงถึงความเหมาะสมสำหรับทุกสูตรตำรับหรือสารเคมีทำความสะอาด ผู้ผลิตต้องพิจารณาสภาพพื้นผิว ซีล การสึกหรอ และความเข้ากันได้กับขั้นตอนการทำความสะอาดที่ได้รับการตรวจสอบความถูกต้องหรือได้รับการพิสูจน์ความถูกต้องแล้ว
ตรวจสอบชุดป้อน พื้นผิวสัมผัส เส้นทางนำทาง ข้อต่อ และตัวยึด คำแนะนำในการทำความสะอาดควรระบุการถอดชิ้นส่วน การประกอบกลับคืน และการตรวจเช็กก่อนใช้งาน
ตู้ไฟฟ้า ชุดขับเคลื่อน และจุดหล่อลื่นก่อให้เกิดความจำเป็นในการบำรุงรักษาที่แตกต่างไปจากพื้นที่สัมผัสผลิตภัณฑ์ยาที่เปิดโล่ง การออกแบบผังเครื่องที่ดีจะทำการแยกโซนระบบไฟฟ้าและโซนสัมผัสวัตถุดิบออกจากกันตามความเหมาะสม ซึ่งช่วยลดโอกาสการเกิดการปนเปื้อนที่เกี่ยวข้องกับการบำรุงรักษา
การแยกส่วนกันไม่ได้สร้างโครงปิดกั้นแบบปราศจากเชื้อ ผงยา ซีลที่เสียหาย เครื่องมือ และสารตกค้างจากน้ำยาทำความสะอาด ยังคงต้องมีการควบคุม วิธีการทำความสะอาดขึ้นอยู่กับตัวผลิตภัณฑ์และระเบียบปฏิบัติของสถานที่ผลิต โดยไม่ได้อนุมานว่ามีฟังก์ชัน CIP หรือ SIP ในตัว
FDA 21 CFR 211.67 กำหนดให้มีระเบียบปฏิบัติเกี่ยวกับการทำความสะอาดและการบำรุงรักษาที่เป็นลายลักษณ์อักษร ซึ่งรวมถึงความรับผิดชอบ วิธีการ การตรวจเช็ก และบันทึกข้อมูล สำหรับการเปลี่ยนผลิตภัณฑ์ต่างชนิดกันผู้ผลิตควรกำหนดขีดจำกัดการยอมรับสารตกค้างที่เหมาะสม และสาธิตให้เห็นถึงประสิทธิผลของการทำความสะอาดตามกลยุทธ์การควบคุมการปนเปื้อน ความถี่และขอบเขตของการทวนสอบเพิ่มเติมจะขึ้นอยู่กับความเสี่ยง ไม่ใช่กฎเกณฑ์ที่ตั้งขึ้นเองว่าการเปลี่ยนแม่พิมพ์ทุกครั้งจะต้องทำการสอบประเมินซ้ำอย่างเต็มรูปแบบ
ฟิล์ม ขึ้นรูป PVC และอลูมิเนียมฟอยล์ PTP จะต้องป้อนเข้าโดยไม่ฉีกขาดหรือหมดลงโดยไม่สังเกตเห็น ในขณะเดียวกัน พื้นผิวซีลความร้อนและกลไกขึ้นรูปและเจาะที่เคลื่อนที่อยู่ก็จำเป็นต้องมีการป้องกันที่เหมาะสมสำหรับผู้ปฏิบัติงาน
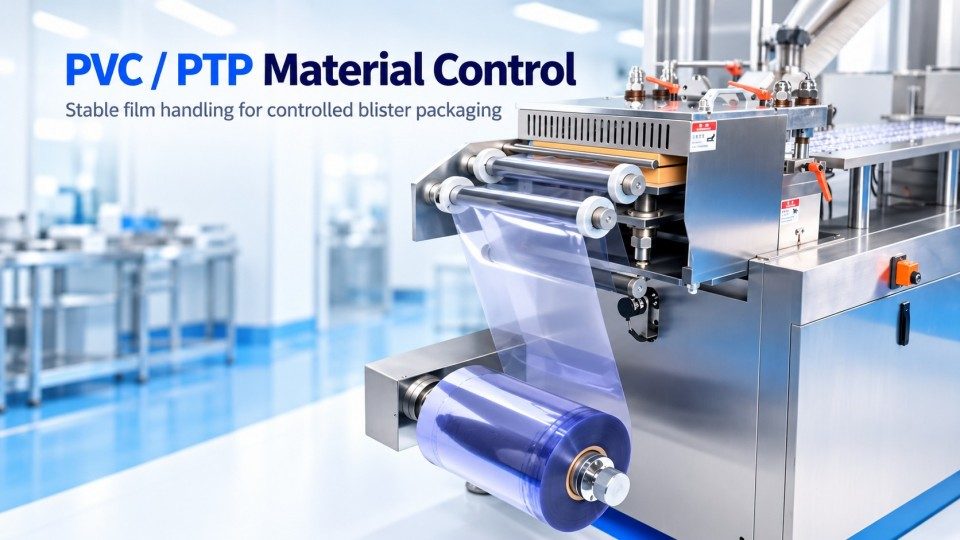
PVC ที่ฉีกขาดสามารถรบกวนการขึ้นรูปช่องหลุมได้ ฟอยล์ปิดฝาที่ขาดอาจทำให้หลุมถูกเปิดทิ้งไว้ การดึงแผ่นฟิล์มเดินหน้าต่อไปเรื่อย ๆ ยังทำให้ระบุแพ็กเกจที่ได้รับผลกระทบได้ยากขึ้น
เครื่องบรรจุแผงบริสเตอร์ที่ได้รับการออกแบบมาเป็นอย่างดีสามารถตรวจจับการขาดของฟิล์มขึ้นรูป PVC และอลูมิเนียมฟอยล์ PTP รวมถึงหยุดทำงานโดยอัตโนมัติเมื่อติดตั้งระบบป้องกันนี้ เมื่อผู้ปฏิบัติงานซ่อมแซมหรือเปลี่ยนวัตถุดิบแล้ว จำเป็นต้องตรวจสอบเส้นทางเดินแผ่นฟิล์มและตำแหน่งมาร์ก วัตถุดิบที่สัมผัสกับกระบวนการเกิดข้อผิดพลาดและเริ่มต้นใหม่ควรได้รับการจัดการตามขั้นตอนปฏิบัติการตรวจเช็กและคัดแยกที่ได้รับอนุมัติของสายการผลิต
วัตถุดิบหมดเป็นอีกสถานการณ์หนึ่งต่างหาก สัญญาณเตือนวัตถุดิบหมดจะแจ้งเตือนผู้ปฏิบัติงานเมื่อม้วน PVC หรือฟอยล์ PTP หมดลง การแจ้งเตือนเหล่านี้ช่วยให้ผู้ปฏิบัติงานตอบสนองต่อม้วนที่ว่างเปล่าได้ทันท่วงที แต่ก็ไม่ได้ทดแทนหรือ การทดสอบความสมบูรณ์ของรอยซีล, การตรวจเช็กช่องหลุม หรือการทวนสอบวัตถุดิบบรรจุภัณฑ์ที่ถูกต้อง
การ์ดป้องกันจะจำกัดการเข้าถึงส่วนประกอบอันตรายขณะที่ผู้ปฏิบัติงานกำลังเดินเครื่อง รุ่น DPP-270Max ของ Rich Packing มีฝาครอบป้องกันรอบสถานีทำงานและมีฟังก์ชันหยุดฉุกเฉิน การเปิดฝาครอบป้องกันระหว่างสถานีซีลความร้อนและสถานีเจาะจะส่งสัญญาณเตือนและหยุดเครื่องโดยอัตโนมัติ
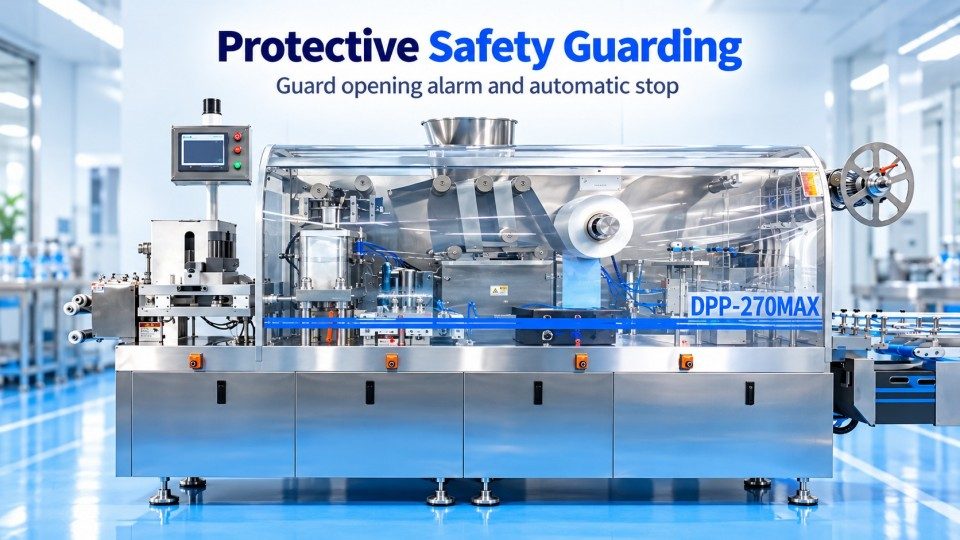
สัญญาณเตือน การตอบสนองการหยุด และเงื่อนไขการเริ่มต้นใหม่ควรได้รับการตรวจสอบเปรียบเทียบกับเอกสารความปลอดภัยที่ได้รับอนุมัติในระหว่างการทดสอบยอมรับเครื่องจักร
ISO 12100 ให้กรอบงานสำหรับการประเมินความเสี่ยงของเครื่องจักร ISO 14120 ครอบคลุมการสร้างและการเลือกการ์ดป้องกันแบบยึดอยู่กับที่และแบบเคลื่อนที่ได้ ในขณะที่ ISO 14119:2024 ระบุถึงอุปกรณ์อินเตอร์ล็อกที่ใช้ร่วมกับการ์ดป้องกัน สิ่งเหล่านี้คือมาตรฐานความปลอดภัยของเครื่องจักร ไม่ใช่สิ่งที่จะมาแทนที่การทำความสะอาดตาม GMP หรือการควบคุมการบรรจุ
ก่อนที่จะกลับมาเดินเครื่องผลิตต่อ ผู้ปฏิบัติงานต้องตรวจสอบเครื่องจักรและวัตถุดิบที่ได้รับผลกระทบ
ทดสอบสัญญาณเตือนที่ระบุแต่ละรายการผ่านการทดสอบที่ปลอดภัยและมีเอกสารกำกับ ตรวจสอบการตอบสนองต่อการขาดของ PVC และฟอยล์ คำเตือนวัสดุหมด ข้อความแสดงข้อผิดพลาด และเงื่อนไขการเริ่มการทำงานใหม่ สำหรับฝาครอบป้องกันระหว่างสถานีซีลความร้อนและสถานีปั๊ม ให้ตรวจสอบทั้งการเปิดใช้งานสัญญาณเตือนอัตโนมัติและการหยุดเครื่องจักร ทดสอบปุ่มหยุดฉุกเฉินภายใต้ขั้นตอนด้านความปลอดภัยที่ได้รับการอนุมัติแยกต่างหาก
การเปลี่ยนรุ่นเครื่องแพ็คเกจฟอยล์กระแทก (Blister machine changeovers)เกี่ยวข้องกับวัสดุบรรจุภัณฑ์ ชุดเครื่องมือ และการเคลียร์รุ่นการผลิต งานทางกลที่เร็วขึ้นช่วยลดเวลาหยุดทำงานส่วนหนึ่ง แต่การเริ่มต้นใช้งานยังคงต้องได้รับการอนุมัติการเคลียร์และการตรวจสอบ
แพลตฟอร์มต่อฟิล์ม PVC แบบรวดเร็วโดยเฉพาะช่วยให้การเปลี่ยนฟิล์มจัดการได้ง่ายขึ้น แทนที่จะต้องลำบากในการจัดแนวปลายฟิล์มที่หย่อนในขณะที่ทำงานรอบเส้นทางการคลายม้วน ผู้ปฏิบัติงานจะมีพื้นที่กำหนดไว้สำหรับเตรียมการเชื่อมต่อ ซึ่งช่วยลดความยุ่งยากในการจัดการระหว่างการเปลี่ยนม้วน
ผู้ปฏิบัติงานต้องปฏิบัติตามขั้นตอนการต่อฟิล์มที่ได้รับอนุมัติ ยืนยันข้อกำหนดและการจัดแนวของฟิล์ม และแยกส่วนที่ต่อซึ่งไม่เหมาะสมออกจากแพ็คสำเร็จรูปตามที่กำหนด
การเปลี่ยนฟิล์มขึ้นรูปเป็นเพียงส่วนหนึ่งของการเปลี่ยนวัสดุ เมื่อใช้ฟอยล์ PTP แบบพิมพ์ลาย ผู้ปฏิบัติงานต้องตรวจสอบข้อกำหนดของฟอยล์ เอกลักษณ์ของผลิตภัณฑ์ ความแข็งแรง และลวดลายกราฟิกเทียบกับคำแนะนำบรรจุภัณฑ์ที่ได้รับอนุมัติก่อนเริ่มการทำงานใหม่ แม้แต่แผงที่ขึ้นรูปและซีลอย่างถูกต้องก็ยังไม่เป็นที่ยอมรับหากฟอยล์พิมพ์ลายนั้นเป็นของผลิตภัณฑ์หรือความแข็งแรงที่ผิด
DPP-270Max ของ Rich Packingใช้ชุดเครื่องมือแบบดึงออกได้ที่สถานีขึ้นรูป ซีลความร้อน และปั๊ม การออกแบบนี้ช่วยลดงานทางกลที่เกี่ยวข้องกับการเปลี่ยนขนาด: ผู้ปฏิบัติงานสามารถถอดชุดเครื่องมือเดิมออกและติดตั้งชุดทดแทนได้โดยไม่ต้องรื้อถอนชุดประกอบรอบข้างอย่างกว้างขวาง
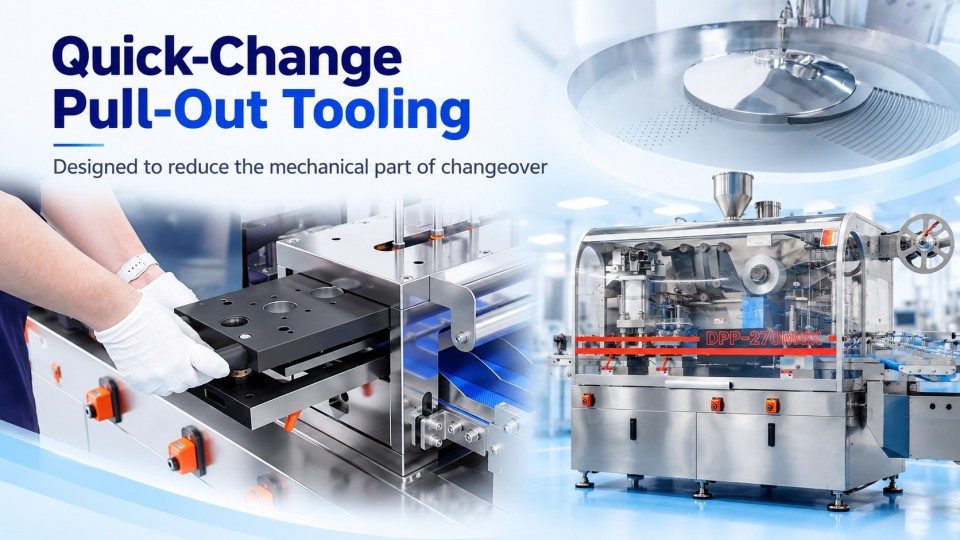
หลังจากการเปลี่ยน ผู้ปฏิบัติงานต้องตรวจสอบเอกลักษณ์ของชุดเครื่องมือ การติดตั้งที่แน่นหนา การจัดแนว และการตั้งค่าสำหรับรูปแบบแผงถัดไป ความลึกของการขึ้นรูปและความพอดีของเบ้า (cavity) เงื่อนไขการซีล และตำแหน่งการตัด ล้วนต้องใส่ใจเนื่องจากการเปลี่ยนชุดเครื่องมืออาจส่งผลต่อคุณภาพของแพ็คสำเร็จรูป
การเปลี่ยนชุดเครื่องมือเป็นเพียงส่วนหนึ่งของการเปลี่ยนรุ่นการผลิตอย่างสมบูรณ์ ซึ่งครอบคลุมถึงการทำความสะอาด การเคลียร์ การตรวจสอบความสอดคล้องของวัสดุ แพ็คทดลอง และการอนุมัติ ไม่มีการกำหนดเวลาการเปลี่ยนรุ่นตายตัวโดยปราศจากข้อมูลเฉพาะรุ่นที่ได้รับการตรวจสอบแล้ว
ก่อนที่รุ่นการผลิตถัดไปจะเริ่มขึ้น เม็ดยาหรือแคปซูลก่อนหน้า PVC และฟอยล์ที่ไม่ได้ใช้ วัสดุพิมพ์ลาย ส่วนของเว็บที่ถูกปฏิเสธ และตัวระบุรุ่นการผลิต จะต้องถูกเคลียร์ตามที่ระบุโดยขั้นตอนที่ได้รับอนุมัติ วัสดุและชุดเครื่องมือใหม่ควรตรงกับใบสั่งงาน และบุคคลผู้มีอำนาจควรยืนยันว่าการตรวจสอบที่จำเป็นเสร็จสมบูรณ์แล้ว
ตัวอย่างเช่น หลังจากเปลี่ยนจากความแข็งแรงของเม็ดยาหนึ่งไปยังอีกความแข็งแรงหนึ่ง การติดตั้งแม่พิมพ์ขึ้นรูปที่ถูกต้องเพียงอย่างเดียวไม่ได้เป็นการตัดความเป็นไปได้ของการปะปนกันออกไป ฟอยล์ปิดฝาเก่า เม็ดยาที่เหลืออยู่ หรือพิมพ์งานที่ยังไม่ได้เปลี่ยนอาจจะยังคงอยู่ FDA 21 CFR 211.130 กล่าวถึงการตรวจสอบวัสดุบรรจุภัณฑ์และการตรวจสอบสิ่งอำนวยความสะดวกด้านบรรจุภัณฑ์ก่อนใช้งานโดยตรง อุปกรณ์ที่เข้าถึงได้ง่ายสามารถทำให้การตรวจสอบนั้นใช้งานได้จริงมากขึ้น แต่ไม่สามารถแทนที่การตรวจสอบได้
การทบทวนอุปกรณ์ควรเชื่อมโยงแต่ละ ความต้องการของผู้ใช้งาน เข้ากับความเสี่ยงในการดำเนินงานและการทดสอบที่มีเอกสารกำกับ คุณสมบัติในแคตตาล็อกไม่ใช่ข้อพิสูจน์ถึงประสิทธิภาพ ณ สถานที่ติดตั้ง
|
ความเสี่ยงหรือข้อกำหนดในการผลิต |
การออกแบบหรือการควบคุมที่เกี่ยวข้อง |
การตรวจสอบในทางปฏิบัติ |
|
PVC หรือฟอยล์ปิดฝาขาด |
การตรวจจับวัสดุขาดและการหยุดทำงานอัตโนมัติ |
ทดสอบฟังก์ชันการทำงานเมื่อวัสดุขาดแต่ละรายการอย่างปลอดภัย บันทึกการตอบสนองของเครื่องจักรและเงื่อนไขการเริ่มการทำงานใหม่ |
|
ม้วน PVC หรือฟอยล์หมด |
สัญญาณเตือนวัสดุหมด |
ยืนยันว่ามีสัญญาณเตือนที่ถูกต้องปรากฏขึ้นสำหรับวัสดุแต่ละชนิดที่หมดลง |
|
การเข้าถึงสถานีที่มีการเคลื่อนไหวหรือความร้อน |
อุปกรณ์ป้องกัน สัญญาณเตือนการเปิดอุปกรณ์ป้องกันและการหยุดทำงานอัตโนมัติ การหยุดฉุกเฉิน |
ตรวจสอบสัญญาณเตือนและการหยุดของเครื่องจักรเมื่อฝาครอบที่ระบุเปิดออก ทดสอบการหยุดฉุกเฉินเทียบกับการออกแบบความปลอดภัยที่ได้รับอนุมัติ |
|
ผงหรือเศษเหลืออยู่หลังจากการผลิตหนึ่งรุ่น |
ชุดป้อนและพื้นผิวที่สัมผัสผลิตภัณฑ์ซึ่งเข้าถึงได้ง่าย |
ปฏิบัติตามวิธีการทำความสะอาดที่ได้รับอนุมัติ ตรวจสอบตำแหน่งที่กำหนดและบันทึกผลลัพธ์ |
|
ชุดเครื่องมือหรือรูปแบบบรรจุภัณฑ์ที่ไม่ถูกต้อง |
ชิ้นส่วนรูปแบบที่ระบุและการควบคุมการตั้งค่าที่ได้รับอนุมัติ |
ตรวจสอบเอกลักษณ์ของชุดเครื่องมือ ตำแหน่ง การยึด เอกลักษณ์ของวัสดุ และแพ็คเริ่มต้นการทำงาน |
|
การเปลี่ยนเครื่องมือกลนาน |
เครื่องมือขึ้นรูป ซีล และตัดแบบดึงออกได้ |
ยืนยันว่าสามารถถอด เปลี่ยน จัดแนว และยึดเครื่องมือที่ถูกต้องได้ภายใต้ขั้นตอนการเปลี่ยนผ่านที่ได้รับการอนุมัติ |
|
การขึ้นรูปหรือการซีลไม่ดีหลังการเปลี่ยนผ่าน |
การตั้งค่าที่ควบคุมและการตรวจสอบกระบวนการ |
ตรวจสอบรูปร่างเบ้าพิมพ์ การลงทะเบียน คุณภาพซีล และการตัดเทียบกับเกณฑ์การยอมรับที่ได้รับอนุมัติ |
การตรวจสอบเหล่านี้สามารถกระจายไปตามวัฏจักรชีวิตของการทวนสอบคุณสมบัติ ในการทดสอบการยอมรับจากโรงงาน (FAT) ทีมงานสามารถยืนยันคุณลักษณะทางกลที่ระบุและจำลองสัญญาณเตือนที่กำหนดไว้ก่อนจัดส่ง ในการทดสอบการยอมรับหน้างาน (SAT) พวกเขาสามารถประเมินฟังก์ชันที่ขึ้นอยู่กับการติดตั้ง สาธารณูปโภค หรือสภาพแวดล้อมที่รับมอบ การทวนสอบคุณสมบัติการติดตั้ง (IQ) จะจัดทำเอกสารการติดตั้งเทียบกับข้อกำหนดที่ได้รับอนุมัติ ในขณะที่ การทวนสอบคุณสมบัติการทำงาน(OQ) จะทดสอบฟังก์ชันการทำงานและขีดจำกัดที่กำหนดไว้ การทวนสอบคุณสมบัติประสิทธิภาพ (PQ) ตามความเหมาะสม จะแสดงให้เห็นถึงกระบวนการภายใต้เงื่อนไขการผลิตที่ตั้งใจไว้ EU GMP Annex 15 อธิบายแนวทางการทวนสอบคุณสมบัติบนพื้นฐานความเสี่ยง แผนการตรวจสอบความถูกต้องที่ได้รับอนุมัติของหน้างานควรระบุขอบเขตการทดสอบตามความเสี่ยงของระบบและข้อกำหนดของผู้ใช้ที่ตกลงกัน
คุณภาพบรรจุภัณฑ์ยังต้องมีหลักฐานของตนเองด้วย สัญญาณเตือนฟิล์มขาดที่ประสบความสำเร็จไม่ได้พิสูจน์ว่าแผงบลิสเตอร์ทุกแผงถูกซีลอย่างถูกต้อง การซีลขึ้นอยู่กับการผสมผสานของวัสดุและเงื่อนไขการดำเนินงานที่มีคุณสมบัติเหมาะสม ซึ่งรวมถึงอุณหภูมิ ความดัน และเวลาสัมผัสตามความเกี่ยวข้องกับอุปกรณ์ ทีมงานควรใช้การทดสอบและเกณฑ์การยอมรับที่ได้รับอนุมัติเพื่อยืนยันความสมบูรณ์ของบรรจุภัณฑ์ และตรวจสอบตัวอย่างหลังการติดตั้ง การเปลี่ยนวัสดุ และการบำรุงรักษาตามความจำเป็น ไม่ควรสันนิษฐานว่ามีฟังก์ชันการตรวจสอบด้วยสายตาหรือการทดสอบซีลออนไลน์โดยเฉพาะ เว้นแต่จะได้รับการจัดทำเอกสารไว้บนเครื่อง
อุปกรณ์ที่ใช้ในการผลิตที่ควบคุมโดย GMP จะต้องสามารถทำความสะอาดได้และสามารถตรวจสอบฟังก์ชันที่เกี่ยวข้องกับคุณภาพได้ ความปลอดภัยของผู้ปฏิบัติงานต้องมีมาตรการป้องกันแยกต่างหาก เปรียบเทียบฟังก์ชันความปลอดภัย การเข้าถึงเพื่อทำความสะอาด การจัดการวัสดุ และคุณลักษณะการเปลี่ยนผ่านกับข้อกำหนดของผู้ใช้ จากนั้นยืนยันผ่านการทดสอบที่เหมาะสม
DPP-270Max ของ Rich Packing รวมเอาคุณลักษณะการออกแบบที่รองรับ GMP เหล่านี้ไว้ด้วยกัน ได้แก่ แพลตฟอร์มการทำงานที่กว้างขวางและแบนราบเพื่อการทำความสะอาดที่ง่ายขึ้น ส่วนประกอบที่สัมผัสผลิตภัณฑ์ทำจากสแตนเลส 316 และโลหะผสมอลูมิเนียม และโซนไฟฟ้าและโซนสัมผัสวัสดุที่แยกออกจากกันเพื่อช่วยลดความเสี่ยงของการปนเปื้อนข้าม นอกจากนี้ยังมีระบบตรวจจับฟิล์ม PVC/PTP ขาดพร้อมการหยุดอัตโนมัติ สัญญาณเตือนวัสดุกำลังจะหมด สัญญาณเตือนการเปิดการ์ดป้องกันพร้อมการหยุดอัตโนมัติ แพลตฟอร์มต่อ PVC อย่างรวดเร็ว และเครื่องมือแบบดึงออกที่เปลี่ยนได้อย่างรวดเร็ว
ติดต่อ Rich Packing เพื่อพูดคุยเกี่ยวกับการกำหนดค่าสำหรับการใช้งานบรรจุภัณฑ์แผงบลิสเตอร์ของคุณ
วัสดุที่สัมผัสผลิตภัณฑ์ที่เหมาะสม พื้นที่ทำความสะอาดที่เข้าถึงได้ การจัดการวัสดุที่เชื่อถือได้ และการออกแบบอุปกรณ์ที่บำรุงรักษาง่ายล้วนมีส่วนช่วย ผู้ผลิตต้องกำหนดขั้นตอนที่เหมาะสม การทวนสอบคุณสมบัติ และการควบคุมการผลิตที่มีเอกสารประกอบสำหรับผลิตภัณฑ์และหน้างานที่ตั้งใจไว้ด้วย
โดยหลักแล้วจะมุ่งเน้นไปที่อันตรายจากเครื่องจักรและการปกป้องผู้ปฏิบัติงาน GMP มุ่งเน้นไปที่คุณภาพของยา การป้องกันการปนเปื้อน และการปฏิบัติงานที่มีการควบคุม ทั้งสองอย่างมีความสำคัญ แต่ความปลอดภัยของเครื่องจักรควรได้รับการประเมินเทียบกับการประเมินความเสี่ยงและมาตรฐานความปลอดภัยที่เกี่ยวข้อง
ฟิล์ม PVC ที่ฉีกขาดอาจขัดขวางการขึ้นรูปแผงบลิสเตอร์ ในขณะที่ฟอยล์อะลูมิเนียมที่ฉีกขาดอาจทำให้ช่องบลิสเตอร์ปิดผนึกไม่สนิท บนเครื่องจักรที่มีระบบตรวจจับวัสดุฉีกขาด ระบบจะหยุดการผลิตโดยอัตโนมัติเมื่อตรวจพบการฉีกขาด ผู้ปฏิบัติงานต้องซ่อมแซมวัสดุ ตรวจสอบการจัดวาง และตรวจสอบหรือคัดทิ้งแผงบลิสเตอร์ที่ได้รับผลกระทบก่อนที่จะเริ่มการทำงานอีกครั้ง
ไม่ใช่ เกรดของวัสดุเป็นเพียงแง่มุมหนึ่งของการออกแบบด้านสุขอนามัยเท่านั้น ความเข้ากันได้ของการสัมผัส การเข้าถึงได้ สภาพพื้นผิว ประสิทธิภาพในการทำความสะอาด การบำรุงรักษา และขั้นตอนด้านคุณภาพของหน้างาน ล้วนมีผลต่อความเหมาะสมทั้งสิ้น
เครื่องมือขึ้นรูป ปิดผนึก และเจาะแบบดึงออกช่วยเร่งกระบวนการทางกลของการเปลี่ยนรูปแบบบรรจุภัณฑ์พุพองให้เร็วขึ้น ด้วยการลดความซับซ้อนในการถอดและเปลี่ยนชุดเครื่องมือ การทำความสะอาด การเคลียร์ไลน์ การตรวจสอบวัสดุที่ถูกต้อง การตรวจสอบการตั้งค่า และเอกสารที่จำเป็นยังคงเป็นขั้นตอนแยกต่างหากก่อนที่จะสามารถเริ่มการผลิตใหม่ได้
FAT สามารถทดสอบฟังก์ชันที่กำหนดไว้ก่อนการส่งมอบ; IQ ตรวจสอบการติดตั้ง; OQ ทดสอบฟังก์ชันการทำงานและขีดจำกัดที่กำหนดไว้; และ PQ เมื่อสามารถทำได้ จะยืนยันประสิทธิภาพของกระบวนการภายใต้เงื่อนไขที่ตั้งใจไว้ แผนการ Qualification ควรสะท้อนถึงความเสี่ยงของผลิตภัณฑ์ การกำหนดค่าของเครื่องจักร และความต้องการของผู้ใช้ที่ตกลงกันไว้
1. U.S. FDA, 21 CFR Part 211, โดยเฉพาะ §§211.63, 211.65, 211.67 และ 211.130
2. European Commission, EudraLex Volume 4, Part I, Chapter 3: สถานที่และอุปกรณ์
3. ISO, ISO 12100:2010, การประเมินความเสี่ยงและการลดความเสี่ยง
4. ISO, ISO 14120:2015, เครื่องป้องกันแบบอยู่กับที่และแบบเคลื่อนย้ายได้
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
ส่งอีเมล : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 รองรับเครือข่าย IPv6