




 บ้าน
 ผลิตภัณฑ์
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

ในการผลิตแคปซูลการทำให้น้ำหนักการบรรจุมีความสม่ำเสมอเป็นหนึ่งในความท้าทายสำคัญระหว่างกระบวนการบรรจุ แม้ในขณะที่เครื่องบรรจุแคปซูลทำงานตามปกติ ความแปรปรวนอย่างมีนัยสำคัญระหว่างแคปซูลแต่ละเม็ดอาจเกิดขึ้นได้หากคุณสมบัติของวัสดุ สภาวะการป้อน ส่วนประกอบการจ่ายยา หรือการเคลื่อนที่ทางกลไม่ได้รับการควบคุมอย่างเหมาะสม
สำหรับผู้ผลิตยาและผลิตภัณฑ์เสริมอาหาร ความแปรปรวนของน้ำหนักการบรรจุแคปซูลที่มากเกินไปอาจนำไปสู่คุณภาพผลิตภัณฑ์ที่ไม่สม่ำเสมอ การสูญเสียวัสดุเพิ่มขึ้น และความยากลำบากในการรักษาการควบคุมน้ำหนักในระหว่างกระบวนการผลิตตามที่กำหนด
อย่างไรก็ตาม สาเหตุนั้นไม่ค่อยจำกัดอยู่เพียงส่วนประกอบเดียว ไม่เพียงแต่วัสดุเท่านั้น แต่ยังรวมถึงเครื่องบรรจุแคปซูลเองก็สามารถส่งผลต่อน้ำหนักการบรรจุได้เช่นกัน ดังนั้นเมื่อน้ำหนักการบรรจุมีความแปรปรวนอย่างมาก ควรตรวจสอบปัญหาอย่างเป็นระบบแทนที่จะแก้ไขเพียงแค่การเปลี่ยนพารามิเตอร์ของเครื่องจักรเพียงอย่างเดียว
บทความนี้อธิบายถึงสาเหตุหลักของความแปรปรวนของน้ำหนักการบรรจุแคปซูลและนำเสนอแนวทางการแก้ไขปัญหาเชิงปฏิบัติ ตามด้วยแนวทางแก้ไขด้านเครื่องจักรและกระบวนการเพื่อปรับปรุงความสม่ำเสมอในการบรรจุ
น้ำหนักการบรรจุแคปซูลเป็นตัวบ่งชี้สำคัญของคุณภาพผลิตภัณฑ์ การทำความเข้าใจว่าความแปรปรวนของน้ำหนักการบรรจุคืออะไรและเหตุใดจึงมีความสำคัญ เป็นขั้นตอนแรกในการระบุสาเหตุและปรับปรุงความสม่ำเสมอในการบรรจุ
น้ำหนักการบรรจุแคปซูลหมายถึงน้ำหนักของวัสดุที่บรรจุอยู่ภายในแคปซูลที่บรรจุแล้ว ในระหว่างการผลิต น้ำหนักการบรรจุเป้าหมายมักจะถูกกำหนดตามสูตรผลิตภัณฑ์และข้อกำหนดของแคปซูล อย่างไรก็ตาม น้ำหนักจริงของแคปซูลแต่ละเม็ดอาจมีความผันผวนรอบค่าเป้าหมาย
ตัวอย่างเช่น หากน้ำหนักการบรรจุเป้าหมายคือ 500 มก. แคปซูลที่บรรจุจริงอาจไม่ได้มีน้ำหนัก 500 มก. พอดีทั้งหมด ความแปรปรวนเล็กน้อยอาจเกิดขึ้นระหว่างกระบวนการบรรจุทางกลอย่างต่อเนื่องของเครื่องบรรจุแคปซูล ดังนั้นความแปรปรวนของน้ำหนักการบรรจุจึงหมายถึงความแตกต่างของน้ำหนักการบรรจุระหว่างแคปซูลที่ผลิตภายใต้สภาวะเดียวกัน กุญแจสำคัญคือการตรวจสอบว่าความแปรปรวนยังคงอยู่ในข้อกำหนดหรือไม่
นอกจากนี้ยังสำคัญที่จะต้องแยกแยะเปลือกแคปซูลออกจากน้ำหนักการบรรจุ เมื่อตรวจสอบกระบวนการบรรจุ วิธีการวัดควรคำนึงถึงน้ำหนักของแคปซูลเปล่าด้วย เพื่อให้ความแปรปรวนที่ได้รับการประเมินสะท้อนถึงวัสดุที่บรรจุจริง ไม่ใช่ความแตกต่างในตัวเปลือกแคปซูลเอง
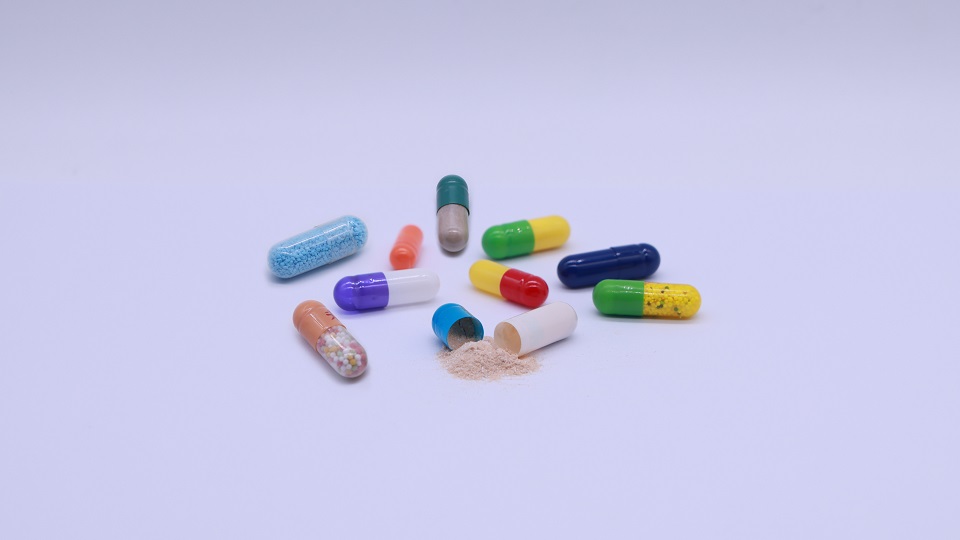 แคปซูลที่บรรจุด้วยผง แกรนูล และเพลเล็ต
ในการบรรจุแคปซูล ความแปรปรวนของน้ำหนักในระดับหนึ่งเป็นสิ่งที่หลีกเลี่ยงไม่ได้ ข้อผิดพลาดของน้ำหนักการบรรจุที่ ≤3% โดยทั่วไปถือว่าอยู่ในช่วงที่ยอมรับได้สำหรับประสิทธิภาพของเครื่องบรรจุแคปซูลขึ้นอยู่กับผลิตภัณฑ์ สูตร และข้อกำหนดด้านคุณภาพที่เกี่ยวข้อง ข้อกังวลหลักไม่ใช่ว่าแคปซูลทุกเม็ดต้องมีน้ำหนักเท่ากันทุกประการ แต่ความแปรปรวนนั้นยังคงมีขนาดเล็ก มั่นคง และควบคุมได้ในระหว่างการผลิตอย่างต่อเนื่อง
เมื่อความแตกต่างของน้ำหนักการบรรจุเกินช่วงที่คาดไว้เสมอ อาจก่อให้เกิดปัญหาเชิงปฏิบัติหลายประการบนสายการผลิต.
ประการแรก อาจส่งผลต่อความสม่ำเสมอของปริมาณยา หากแคปซูลมีวัตถุประสงค์เพื่อบรรจุสารออกฤทธิ์หรือวัสดุทางโภชนาการในปริมาณที่เฉพาะเจาะจง ความแปรปรวนที่มากเกินไปในน้ำหนักการบรรจุหมายความว่าแคปซูลแต่ละเม็ดอาจมีปริมาณผงที่แตกต่างกันอย่างเห็นได้ชัด สำหรับผลิตภัณฑ์ยา สิ่งนี้อาจสร้างข้อกังวลด้านการควบคุมคุณภาพเพิ่มเติมเนื่องจากกระบวนการบรรจุควรอยู่ในขีดจำกัดของปริมาณยาและน้ำหนักที่กำหนด
ประการที่สอง ความแปรปรวนที่มากเกินไปอาจเพิ่มการสูญเสียวัสดุและต้นทุนการผลิต เมื่อน้ำหนักการบรรจุผันผวนอย่างมาก ผู้ปฏิบัติงานอาจจำเป็นต้องปรับเครื่องบรรจุแคปซูลซ้ำๆ ในระหว่างการปรับเหล่านี้ จะเกิดของเสียจนกว่าน้ำหนักการบรรจุจะกลับเข้าสู่ช่วงเป้าหมาย สำหรับ API ที่มีราคาแพง โปรไบโอติก หรือสูตรที่มีมูลค่าสูงอื่นๆ การปฏิเสธผลิตภัณฑ์ซ้ำๆ อาจส่งผลให้เกิดการสูญเสียวัสดุจำนวนมากตลอดการผลิตที่ยาวนาน
ประการที่สาม น้ำหนักการบรรจุที่ไม่เสถียรอาจนำไปสู่การหยุดเครื่องบ่อยครั้งขึ้นและประสิทธิภาพการผลิตที่ลดลง ผู้ปฏิบัติงานอาจจำเป็นต้องหยุดเครื่องบรรจุแคปซูลเพื่อตรวจสอบโดยรวมและปรับตั้งใหม่ หากปัญหาเกิดจากคุณสมบัติของวัสดุหรือสูตร การปรับเพียงแค่เครื่องบรรจุแคปซูลอาจไม่สามารถแก้ไขได้ ส่งผลให้เกิดการหยุดเครื่องและการทดลองเดินเครื่องซ้ำๆ ก่อนที่จะสามารถกลับมาผลิตได้อย่างเสถียร
เมื่อน้ำหนักการบรรจุอยู่นอกช่วงที่กำหนด ผู้ปฏิบัติงานอาจต้องหยุดเครื่องบรรจุแคปซูลเพื่อตรวจสอบโดยรวมและปรับตั้งใหม่ หากปัญหาเกิดจากคุณสมบัติของวัสดุหรือสูตร การปรับเพียงแค่เครื่องบรรจุแคปซูลอาจไม่สามารถแก้ไขได้ ส่งผลให้เกิดการหยุดเครื่องและการทดลองเดินเครื่องซ้ำๆ ก่อนที่จะสามารถกลับมาผลิตได้อย่างเสถียร สิ่งนี้ขัดจังหวะตารางการผลิตและทำให้ยากต่อการรักษาผลผลิตที่สม่ำเสมอตลอดรอบการผลิตที่ยาวนาน
ดังนั้น เป้าหมายของการบรรจุแคปซูลไม่ใช่เพียงเพื่อให้ได้น้ำหนักเป้าหมาย ณ จุดใดจุดหนึ่งเท่านั้น ที่สำคัญกว่านั้นคือ เครื่องจักรและระบบป้อนวัสดุควรคงสภาวะการบรรจุที่เสถียรตลอดการทำงานอย่างต่อเนื่อง โดยรักษาความแปรปรวนของน้ำหนักการบรรจุให้อยู่ในเกณฑ์ที่กำหนด พร้อมทั้งลดของเสีย การปรับตั้งด้วยตนเอง และการหยุดทำงานโดยไม่ได้วางแผน
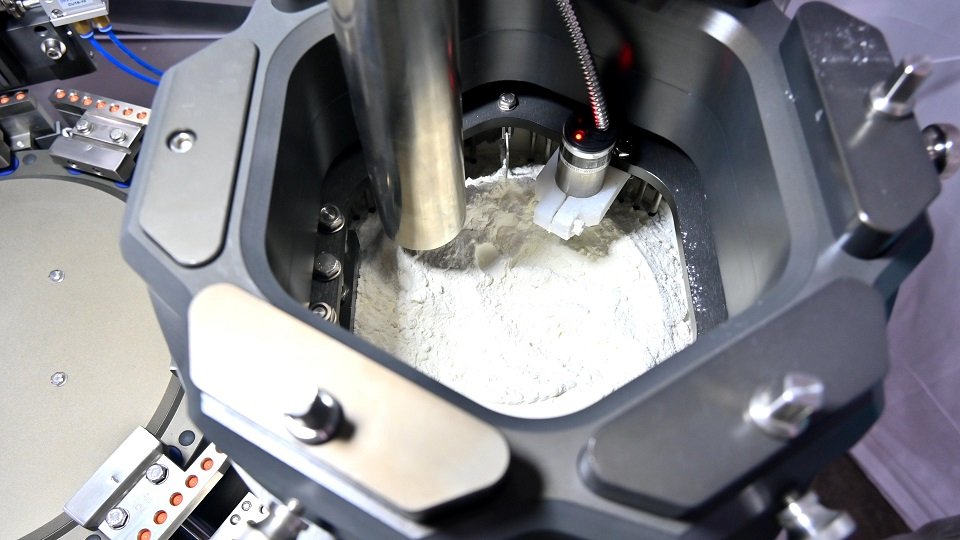 สถานีบรรจุ
เมื่อน้ำหนักการบรรจุแคปซูลมีความแปรปรวนอย่างมาก การแก้ไขปัญหาควรเป็นไปตามลำดับของกระบวนการบรรจุ เริ่มจากวัสดุ จากนั้นตรวจสอบวิธีการป้อนผงเข้าสู่พื้นที่จ่ายยา ตามด้วยจานจ่ายยาและก้านบรรจุ สุดท้ายตรวจสอบการทำงานของเครื่องจักรและความแม่นยำในการจัดตำแหน่งแนวทางนี้ช่วยแยกแยะระหว่างปัญหาที่เกี่ยวข้องกับวัสดุและปัญหาที่เกี่ยวข้องกับเครื่องจักร
ปัจจัยแรกที่ต้องตรวจสอบคือตัวผงเอง ผงชนิดต่างๆ อาจมีพฤติกรรมที่แตกต่างกันมากในเครื่องบรรจุแคปซูล ความสามารถในการไหล ความหนาแน่นรวม การกระจายขนาดอนุภาค ปริมาณความชื้น ความเหนียว และแนวโน้มที่จะจับตัวเป็นก้อน ล้วนส่งผลต่อความสม่ำเสมอในการที่ผงจะเข้าสู่และบรรจุในพื้นที่จ่ายยา
ประเด็นสำคัญคือเครื่องบรรจุแคปซูลไม่สามารถชดเชยคุณสมบัติของวัสดุที่ไม่สม่ำเสมอได้อย่างสมบูรณ์ หากตัวผงยาเองไม่ไหลหรืออัดตัวอย่างสม่ำเสมอ การปรับตั้งเครื่องเพียงอย่างเดียวอาจไม่สามารถขจัดความผันแปรของน้ำหนักการบรรจุได้
หลังจากยืนยันแล้วว่าวัสดุมีความเหมาะสม ขั้นตอนต่อไปคือการตรวจสอบระบบป้อนผงยา ซึ่งทำหน้าที่จ่ายวัสดุไปยังสถานีบรรจุอย่างสม่ำเสมอ หากการจ่ายวัสดุมีความผันผวน ระดับวัสดุเหนือจานจ่ายยา (dosing disc) ก็อาจผันผวนตามไปด้วย ซึ่งส่งผลต่อปริมาณการจ่ายยา
กุญแจสำคัญคือการตรวจสอบว่าระบบป้อนผงยาสามารถจัดการกับคุณสมบัติของวัสดุได้หรือไม่ ปัญหาไม่ได้อยู่ที่ว่าอุปกรณ์ป้อนผงยาสามารถจ่ายผงยาได้หรือไม่ แต่อยู่ที่ว่าสามารถจ่ายผงยาได้อย่างมั่นคงและต่อเนื่องภายใต้สภาวะการผลิตจริงหรือไม่
ตัวอย่างเช่น ผงยาที่ไหลได้ดีอาจป้อนได้ง่ายกว่า ในขณะที่วัสดุที่มีความเหนียวหรือไหลได้ไม่ดีอาจต้องใช้ระบบป้อนผงยาที่แตกต่างกันเพื่อป้องกันการเกิดสะพาน การสะสมตัว หรือการจ่ายวัสดุเป็นช่วงๆ วัสดุและระบบป้อนผงยาจำเป็นต้องได้รับการพิจารณาให้เป็นชุดที่เข้ากันได้ วิธีการป้อนผงยาที่ทำงานได้ดีกับสูตรหนึ่งอาจไม่ให้ความเสถียรเท่าเดิมกับอีกสูตรหนึ่ง
ดังนั้น เมื่อแก้ไขปัญหา ผู้ปฏิบัติงานควรตรวจสอบทั้งสภาพการทำงานของระบบป้อนผงยาและความเข้ากันได้ระหว่างระบบกับวัสดุ ควรตรวจสอบอุปกรณ์ป้อนผงยาว่ามีการจ่ายวัสดุที่ไม่เสถียร การเกิดสะพานหรือการอุดตันของผงยา การสะสมตัวที่มากเกินไป และการจ่ายวัสดุที่ไม่สม่ำเสมอหรือไม่ ในขณะเดียวกัน ควรพิจารณาด้วยว่าหลักการป้อนผงยาที่เลือกใช้นั้นเหมาะสมกับพฤติกรรมการไหลจริงของวัสดุหรือไม่
หลังจากตรวจสอบวัสดุและ ระบบป้อนผงยาแล้ว ขั้นตอนต่อไปคือการตรวจสอบสถานีบรรจุ ก่อนอื่นจำเป็นต้องเรียนรู้ว่ากระบวนการกำหนดน้ำหนักการบรรจุอย่างไร
สำหรับเครื่องบรรจุแคปซูล น้ำหนักการบรรจุมีความสัมพันธ์อย่างใกล้ชิดกับปริมาตรของวัสดุที่จ่ายลงในช่องของจานจ่ายยา โดยมี ก้านอัดผงยา (filling rods) เป็นส่วนสำคัญในกระบวนการนี้ เมื่อจานจ่ายยาหมุน ก้านอัดผงยาจะเคลื่อนลงและอัดผงยาในแต่ละช่อง ผงยาจะถูกอัดแน่นขึ้นเรื่อยๆ ผ่านการอัด 5 ครั้งเพื่อให้ได้ปริมาณที่ต้องการ จากนั้นในระหว่างการอัดครั้งที่ 6 ผงยาจะถูกถ่ายโอนลงสู่ตัวแคปซูลเปล่า
หมายความว่าน้ำหนักการบรรจุไม่ได้ถูกควบคุมเพียงแค่ปริมาณผงยาที่ร่วนไหลเข้าสู่จานจ่ายยาเท่านั้น ปริมาตรผงยาที่มีประสิทธิภาพและสภาวะการอัดภายในช่องจ่ายยายังถูกกำหนดโดยการปรับตั้งก้านอัดผงยาด้วย ดังนั้น เมื่อแก้ไขปัญหาความผันแปรของน้ำหนักการบรรจุที่สถานีบรรจุ จึงต้องให้ความสนใจเป็นพิเศษกับการตั้งค่าทางกลสองประการ ได้แก่ ระยะห่างระหว่างจานจ่ายยากับแผ่นทองแดง และความสูงหรือความลึกของก้านอัดผงยา
ระยะห่างจำเป็นต้องได้รับการปรับให้อยู่ในช่วงที่เหมาะสม หากระยะห่างกว้างเกินไป ผงยาอาจรั่วไหลหรือล้นออกจากช่องว่าง นำไปสู่ความผันแปรของน้ำหนักการบรรจุที่ไม่น่าพอใจ หากระยะห่างน้อยเกินไป จานจ่ายยา อาจสัมผัสกับแผ่นทองแดงมากเกินไป ทำให้เกิดแรงเสียดทานทางกลเพิ่มขึ้น ซึ่งอาจเพิ่มแรงต้านในการทำงาน ส่งผลต่อการหมุนที่ราบรื่นของจานจ่ายยา และในกรณีที่รุนแรงอาจรบกวนการทำงานที่มั่นคงของเครื่องจักร
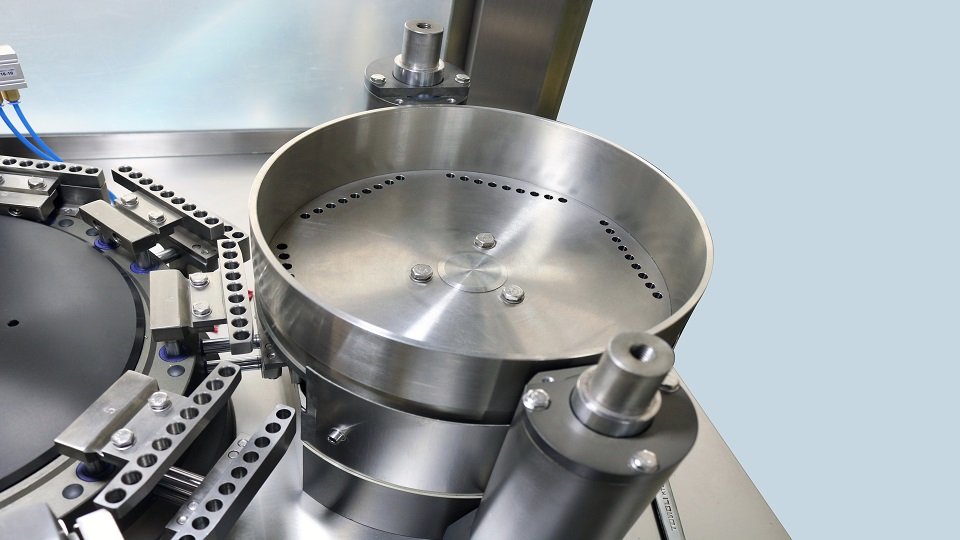 จานจ่ายยา
การตั้งค่าก้านอัดผงยาส่งผลโดยตรงต่อความลึกที่ก้านอัดเข้าไปในช่องจ่ายยาและปริมาณการอัดผงยาในแต่ละครั้ง หากตั้งสูงเกินไปจะทำให้น้ำหนักการบรรจุต่ำลง และหากตั้งต่ำเกินไปจะทำให้เกิดการอัดแน่นมากเกินไปและทำให้น้ำหนักการบรรจุสูงขึ้น
ส่วนสุดท้ายที่ต้องตรวจสอบคือการหมุนแบบเป็นจังหวะและ ความแม่นยำในการจัดตำแหน่ง (indexing accuracy) ของเครื่องบรรจุแคปซูล เครื่องบรรจุแคปซูลไม่ได้หมุนอย่างต่อเนื่องด้วยความเร็วคงที่ แต่จานหมุนหลักจะทำงานผ่านการเคลื่อนที่แบบเป็นจังหวะ โดยหยุดชั่วครู่ในตำแหน่งเฉพาะเพื่อให้แต่ละขั้นตอนการทำงานของแคปซูลเสร็จสมบูรณ์ที่สถานีที่เกี่ยวข้อง
สถานีต่างๆ จำนวนมากถูกจัดวางไว้รอบจานหมุน รวมถึงสถานีป้อนแคปซูล สถานีแยกแคปซูล สถานีบรรจุ สถานีคัดออก สถานีปิดแคปซูล สถานีคายแคปซูล และสถานีทำความสะอาด แต่ละสถานีต้องทำงานในตำแหน่งที่กำหนดไว้อย่างแม่นยำเมื่อเทียบกับจานหมุน
หากมุมการจัดตำแหน่งของจานหมุนเบี่ยงเบนไปจากตำแหน่งที่ออกแบบไว้ การจัดตำแหน่งอาจคลาดเคลื่อน วัสดุอาจไม่ถูกถ่ายโอนเข้าสู่ตัวแคปซูลในตำแหน่งที่ตั้งใจไว้ นำไปสู่ความผันแปรของน้ำหนักการบรรจุและการรั่วไหลของผงยารอบพื้นที่บรรจุ
ความเบี่ยงเบนในการจัดตำแหน่งยังสามารถสร้างปัญหาทางกลได้ เมื่อส่วนประกอบถูกบังคับให้ทำงานนอกตำแหน่งที่ตั้งใจไว้ซ้ำๆ อาจเกิดการสัมผัสและแรงเสียดทานที่ไม่จำเป็นระหว่างชิ้นส่วนทางกล เมื่อเวลาผ่านไป สิ่งนี้อาจเร่งการสึกหรอของส่วนประกอบ เพิ่มการสั่นสะเทือนหรือแรงต้านในการทำงาน และลด ความแม่นยำในการจัดตำแหน่ง ลงอีก หากความเบี่ยงเบนมีนัยสำคัญ อาจทำให้เครื่องจักรไม่สามารถทำงานได้ตามปกติและส่งผลให้เครื่องจักรหยุดทำงานโดยไม่ได้วางแผนในที่สุด
เมื่อทราบสาเหตุของ ความผันแปรของน้ำหนักการบรรจุแคปซูล แล้ว ขั้นตอนต่อไปคือการใช้แนวทางแก้ไขที่ตรงจุด แนวทางเหล่านี้สามารถพิจารณาได้จากสองด้านหลัก คือ เครื่องจักรและวัสดุ ส่วนนี้จะกล่าวถึงด้านแรกก่อนแล้วจึงตามด้วยด้านหลัง
ควรเลือกระบบการป้อนโดยพิจารณาจากคุณสมบัติของวัสดุ ในเครื่องบรรจุแคปซูลอัตโนมัติการป้อนด้วยสว่านและการป้อนด้วยลมเป็นวิธีการป้อนสองรูปแบบที่พบบ่อย แต่ไม่มีวิธีใดที่ดีกว่าอย่างครอบคลุม การเลือกที่เหมาะสมขึ้นอยู่กับลักษณะการไหลของวัสดุ ความหนาแน่นรวม และความเหนียวของวัสดุ รวมถึงว่าวัสดุนั้นอยู่ในรูปแบบผง เม็ด หรืออัดแท่ง
ระบบ การป้อนด้วยสว่านใช้สกรูหมุนที่ติดตั้งอยู่ภายในถังพักเพื่อเคลื่อนย้ายวัสดุไปยังช่องจ่าย เมื่อสกรูหมุน เกลียวของมันจะดันวัสดุไปข้างหน้าอย่างต่อเนื่อง พร้อมทั้งกวนและกระจายวัสดุอย่างนุ่มนวล
สกรูยังสามารถส่งมอบวัสดุได้อย่างแม่นยำและทำซ้ำได้ค่อนข้างดี เนื่องจากสามารถปรับอัตราการป้อนผ่านพารามิเตอร์ต่างๆ เช่น ความเร็วของสกรูและรูปทรงของสกรู สิ่งนี้ทำให้การป้อนด้วยสว่านมีประโยชน์อย่างยิ่งเมื่อวัสดุมีน้ำหนักเบา มีความละเอียดค่อนข้างมาก หรือมีแนวโน้มที่จะสะสมตัวหรือเกิดช่องว่างภายใต้การป้อนด้วยแรงโน้มถ่วง โดยทั่วไปแล้ว ผงที่มีความหนาแน่นรวมประมาณ 0.3–0.5 กรัม/มล. สามารถพิจารณาใช้การป้อนด้วยสว่านได้ ช่วงนี้ควรได้รับการพิจารณาว่าเป็นข้อมูลอ้างอิงสำหรับการคัดกรองในทางปฏิบัติมากกว่าที่จะเป็นข้อกำหนดสากล
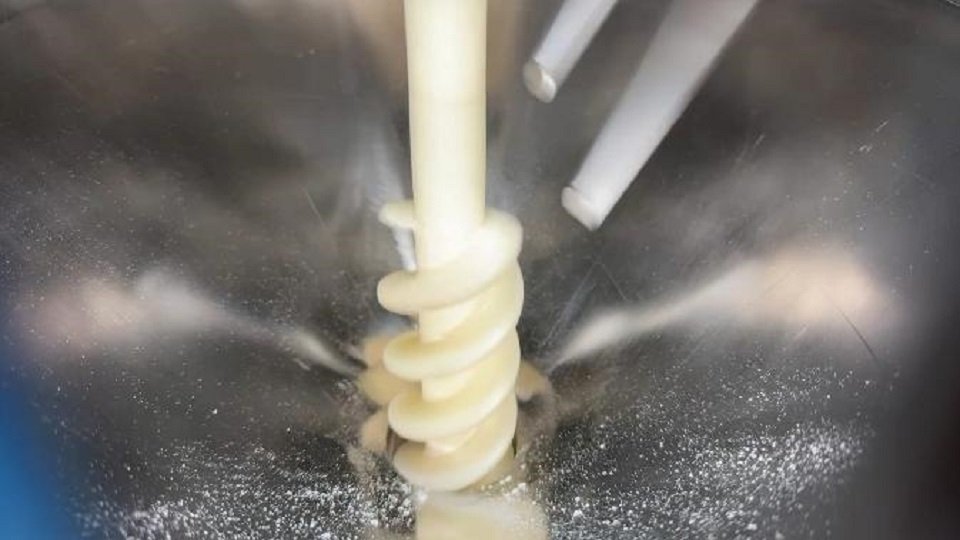 ระบบการป้อนด้วยสว่าน
การป้อนด้วยลมใช้กลไกการจ่ายแบบช่วยเพื่อช่วยให้วัสดุเคลื่อนจากถังพักไปยังสถานีบรรจุ ระบบนี้ติดตั้งกระบอกสูบลมแบบสั่นและวาล์วปีกผีเสื้อ กระบอกสูบลมให้แรงสั่นสะเทือนเพื่อช่วยคลายและทำให้วัสดุเคลื่อนที่ได้ ในขณะที่วาล์วปีกผีเสื้อจะควบคุมเส้นทางการจ่าย ทั้งสองส่วนทำงานร่วมกันเพื่อเร่งการจ่ายวัสดุและช่วยลดความเสี่ยงของการสะสมตัวหรือการอุดตันของผงที่ช่องจ่าย
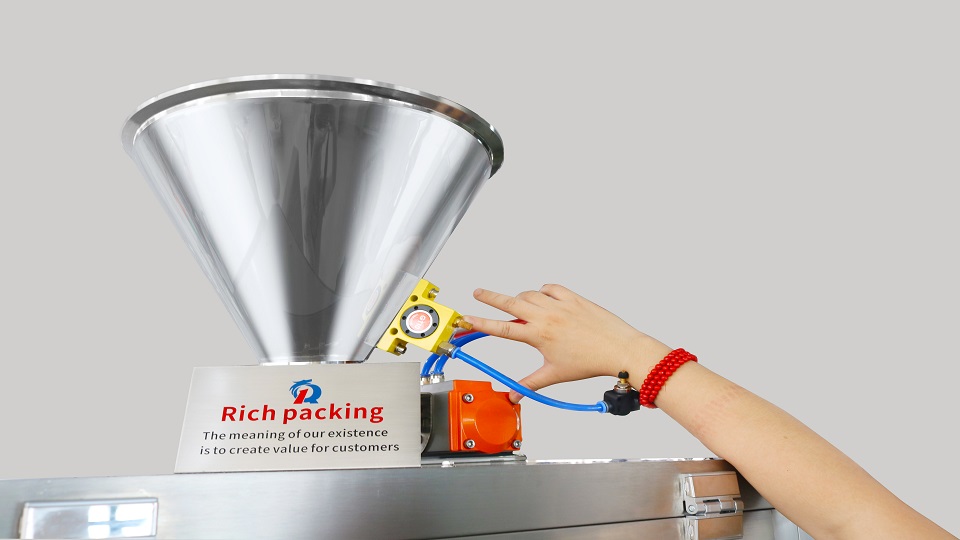 ระบบการป้อนด้วยลมของเครื่องบรรจุแคปซูลของ Rich Packing
การป้อนประเภทนี้สามารถให้ประโยชน์เมื่อวัสดุไม่ไหลอย่างราบรื่นภายใต้แรงโน้มถ่วง โดยเฉพาะอย่างยิ่งสำหรับวัสดุที่มีความเหนียวเล็กน้อยหรือมีความหนืดปานกลาง ซึ่งแรงสั่นสะเทือนจะช่วยทำลายการสะสมตัวเฉพาะจุดและปรับปรุงการเคลื่อนที่ของวัสดุ การป้อนด้วยลมยังเป็นตัวเลือกที่มีประโยชน์สำหรับวัสดุที่เป็นเม็ดและอัดแท่ง ซึ่งต่างจากสกรูตรงที่เส้นทางการป้อนสามารถลดการสัมผัสทางกลอย่างต่อเนื่องกับผลิตภัณฑ์ ซึ่งอาจมีความสำคัญเมื่อสูตรประกอบด้วยอนุภาคที่ต้องการรักษาความสมบูรณ์หรือรูปร่างไว้
อย่างไรก็ตาม ไม่ควรพิจารณาว่าการป้อนด้วยลมเป็นทางออกสำหรับผงที่ไหลไม่ดีทุกชนิด ผงที่มีความเหนียวสูงยังคงสามารถเกิดการสะสมตัวหรืออัดแน่นในถังพักได้แม้ว่าจะมีการใช้แรงสั่นสะเทือน สำหรับวัสดุที่มีความเหนียวเป็นพิเศษเครื่องบรรจุแคปซูลกึ่งอัตโนมัติเป็นทางออกที่ดีกว่า
เครื่องบรรจุแคปซูลกึ่งอัตโนมัติรุ่น CGNT-209 ของ Rich Packing
ดังนั้นจึงไม่มีผู้ชนะที่เด็ดขาดระหว่างการป้อนด้วยสว่านและการป้อนด้วยลมการเลือกควรเป็นไปตามลักษณะของวัสดุและพฤติกรรมการป้อนจริงที่สังเกตได้ระหว่างการทดสอบ
ตามที่กล่าวไว้ในหัวข้อ 2.3 ระยะห่างระหว่างจานจ่ายและแผ่นทองแดง รวมถึงความลึกของก้านบรรจุ เป็นการตั้งค่าทางกลที่สำคัญสองประการที่อาจส่งผลต่อความสม่ำเสมอของน้ำหนักการบรรจุ เพื่อให้การปรับตั้งเหล่านี้แม่นยำและดำเนินการได้ง่ายขึ้นระหว่างการตั้งค่าเครื่องจักรและการเปลี่ยนรุ่นการผลิต (changeover)เครื่องบรรจุแคปซูลของเราจึงได้รวมโครงสร้างการปรับตั้งเฉพาะสำหรับส่วนประกอบทั้งสองนี้
เพื่อปรับระยะห่างอย่างแม่นยำ เครื่องบรรจุแคปซูลใช้โครงสร้างการปรับแบบหลายมิติ โดยมีเสารองรับห้าต้นติดตั้งอยู่บนแผ่นทองแดง เสาทั้งห้านี้ให้การรองรับที่กระจายตัวและมั่นคงสำหรับจานจ่ายช่วยรักษาแรงที่สม่ำเสมอมากขึ้นทั่วพื้นที่การจ่ายระหว่างการปรับตั้ง
โครงสร้างนี้ช่วยให้จานจ่ายสามารถปรับระยะห่างได้อย่างสม่ำเสมอและแม่นยำยิ่งขึ้น ผู้ปฏิบัติงานสามารถปรับระยะห่างได้อย่างละเอียดในขณะที่ยังคงรักษาการรองรับจานจ่ายที่มั่นคง ทำให้กระบวนการตั้งค่าแม่นยำและรวดเร็วยิ่งขึ้น เมื่อกำหนดระยะห่างที่เหมาะสมแล้ว จานจ่ายจะสามารถรักษาตำแหน่งที่สม่ำเสมอมากขึ้นระหว่างการทำงาน ช่วยลดการรั่วไหลของผงและความแปรปรวนของน้ำหนักการบรรจุ
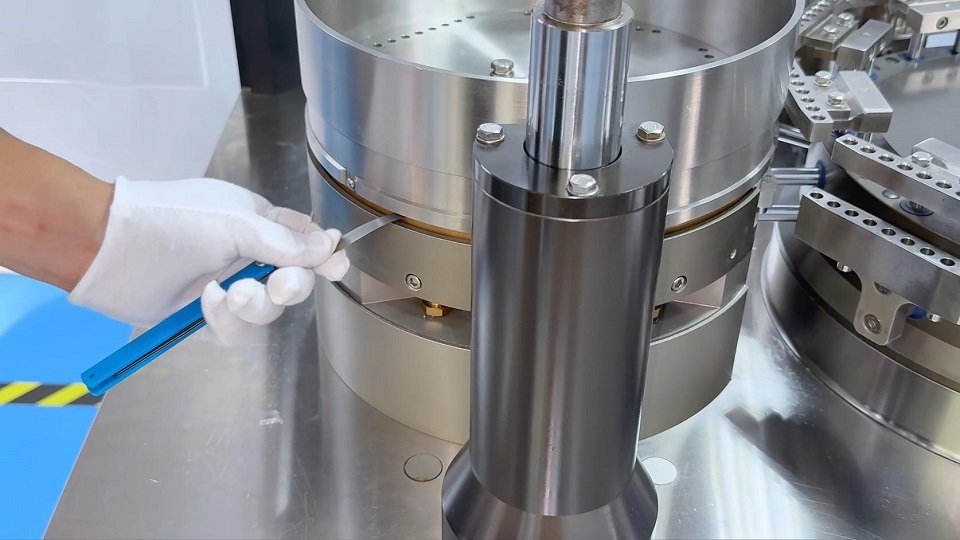 การปรับระยะห่างของจานจ่าย
ด้วยตัวยึดก้านบรรจุ โมดูลก้านบรรจุสามารถถอดและติดตั้งได้อย่างสะดวก ทำให้ง่ายต่อการยึดและปรับก้านระหว่างการตั้งค่า การปรับก้านบรรจุยังมาพร้อมกับการสอบเทียบ ช่วยให้ผู้ปฏิบัติงานตั้งค่าความสูงของก้านตามตำแหน่งอ้างอิงที่ชัดเจนแทนที่จะอาศัยเพียงการกะด้วยสายตา สิ่งนี้ทำให้การปรับความสูงแม่นยำและทำซ้ำได้มากขึ้น โดยเฉพาะอย่างยิ่งเมื่อน้ำหนักการบรรจุหรือสูตรที่แตกต่างกันต้องการการตั้งค่าก้านบรรจุที่แตกต่างกัน
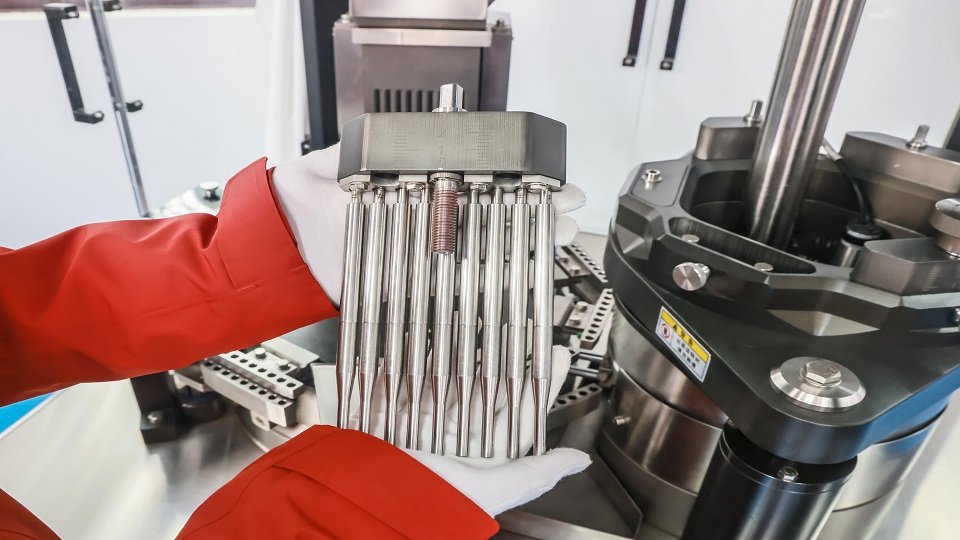 ตัวยึดก้านบรรจุ
การปรับจานจ่ายแบบหลายมิติและโครงสร้างก้านบรรจุแบบโมดูลาร์ช่วยให้สถานีบรรจุปรับตั้งได้ง่ายขึ้น และช่วยให้ผู้ปฏิบัติงานสร้างสภาวะการบรรจุที่สม่ำเสมอมากขึ้น พร้อมทั้งจัดการกับปัญหาความแปรปรวนของน้ำหนักการบรรจุที่มากเกินไป
เพื่อลดความแปรปรวนของน้ำหนักการบรรจุที่เกิดจากการหมุนของเครื่องจักรที่ไม่เสถียร เครื่องบรรจุแคปซูลจำเป็นต้องรักษาองศาการจัดตำแหน่งที่แม่นยำและทำซ้ำได้ตลอดการทำงานต่อเนื่อง เครื่องจักรของเราจัดการเรื่องนี้ผ่านการออกแบบทางกลที่สำคัญสองประการ ได้แก่ กล่องจัดตำแหน่ง 100DS และการออกแบบลูกเบี้ยวในตัว
กล่องจัดตำแหน่ง 100DS ใช้หัวจัดตำแหน่งแบบออปติคัลของ Zeiss จากเยอรมนีที่มีความแม่นยำในการจัดตำแหน่งเชิงมุม 3 อาร์คเซคอน เพื่อให้ได้การแบ่งมุมที่แม่นยำของจานหมุน นอกจากนี้ เพลาจัดตำแหน่งยังถูกกลึงเป็นชิ้นเดียวในการตั้งค่าการกลึงครั้งเดียว ช่วยรักษาความแม่นยำของมิติและการจัดตำแหน่ง คุณสมบัติเหล่านี้ช่วยให้จานหมุนหยุดที่ตำแหน่งเชิงมุมที่กำหนดได้อย่างแม่นยำ ทำให้มั่นใจได้ถึงการจัดตำแหน่งที่ถูกต้องระหว่างสถานีประมวลผลต่างๆ
สำหรับเครื่องบรรจุแคปซูลรุ่น D ของเรา การออกแบบลูกเบี้ยวในตัวช่วยให้มีโครงสร้างการส่งกำลังที่มั่นคงสำหรับการเคลื่อนที่จัดตำแหน่งซ้ำๆ และรองรับการทำงานที่ความเร็วสูงและเสถียร สิ่งนี้ช่วยลดความผันผวนทางกลที่ไม่จำเป็นระหว่างการทำงานต่อเนื่องและช่วยให้เครื่องจักรสามารถรักษาการเคลื่อนที่ที่มั่นคงแม้ในความเร็วการผลิตสูง
การตรวจสอบให้แน่ใจว่าจานหมุนเคลื่อนที่ไปยังตำแหน่งที่ถูกต้องอย่างสม่ำเสมอและเคลื่อนที่ได้อย่างราบรื่นระหว่างรอบการทำงาน จะช่วยให้เครื่องบรรจุแคปซูลสามารถลดความคลาดเคลื่อนทางกลไกที่อาจส่งผลต่อความแปรปรวนของน้ำหนักการบรรจุได้
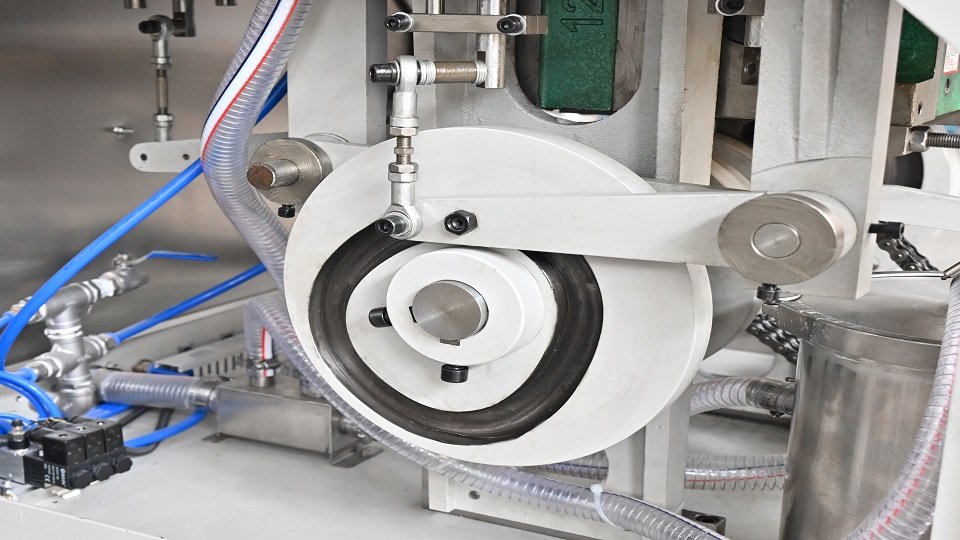 ลูกเบี้ยวในตัว
คุณลักษณะของวัสดุอาจเป็นสาเหตุสำคัญของความแปรปรวนของน้ำหนักการบรรจุ แต่โดยปกติแล้วสูตรผลิตภัณฑ์จะถูกกำหนดโดยความต้องการผลิตภัณฑ์ของลูกค้า ในฐานะซัพพลายเออร์เครื่องบรรจุแคปซูลมืออาชีพ สิ่งที่เราทำได้คือการประเมินวัสดุ ปรับการตั้งค่าเครื่องจักรให้เข้ากับคุณลักษณะของวัสดุ และเพิ่มประสิทธิภาพกระบวนการบรรจุผ่านการทดสอบจริง
ก่อนเลือกใช้ระบบป้อนวัสดุ เราสามารถช่วยลูกค้าทดสอบความสามารถในการไหลของวัสดุจริงและประเมินพฤติกรรมของวัสดุระหว่างการป้อนได้ จากคุณลักษณะของวัสดุและผลการทดสอบ เราจะสามารถแนะนำวิธีการป้อนวัสดุที่เหมาะสมได้
ระหว่างการทดลองเดินเครื่อง วิศวกรของเราสามารถปรับพารามิเตอร์ของเครื่องจักรที่เกี่ยวข้องตามประสิทธิภาพของวัสดุได้ การทดลองเชิงปฏิบัติเช่นนี้ช่วยให้สามารถระบุปัญหาการบรรจุที่อาจเกิดขึ้นได้ก่อนการผลิตจริง และเป็นพื้นฐานที่เชื่อถือได้มากขึ้นสำหรับการกำหนดค่าและการปรับแต่งเครื่องจักร
อย่างไรก็ตาม สำหรับวัสดุที่มีความเหนียวหรือมีการยึดเกาะสูงเป็นพิเศษ การป้อนวัสดุอัตโนมัติให้มีความเสถียรอาจเป็นเรื่องที่ท้าทายกว่า วัสดุเหล่านี้อาจเกาะติดกับส่วนประกอบการป้อนหรือเกิดการจับตัวเป็นก้อน ทำให้การป้อนอัตโนมัติอย่างต่อเนื่องทำได้ยากแม้จะปรับพารามิเตอร์แล้วก็ตาม ในกรณีเหล่านี้ เราอาจแนะนำเครื่องบรรจุแคปซูลกึ่งอัตโนมัติโดยพิจารณาจากคุณลักษณะของวัสดุและความต้องการในการผลิต ซึ่งเป็นทางเลือกเมื่อสูตรผลิตภัณฑ์ไม่เหมาะกับการป้อนอัตโนมัติความเร็วสูง
กล่าวอีกนัยหนึ่ง แม้ว่าเราจะไม่สามารถเปลี่ยนสูตรของลูกค้าได้ แต่เราสามารถทำงานร่วมกับสูตรที่ลูกค้าเลือกและช่วยหาทางออกที่เหมาะสมผ่านการทดสอบวัสดุ การทดลองเดินเครื่องจริง และการปรับพารามิเตอร์ เพื่อช่วยให้ลูกค้าลดความแปรปรวนของน้ำหนักการบรรจุให้ได้มากที่สุดเท่าที่จะทำได้
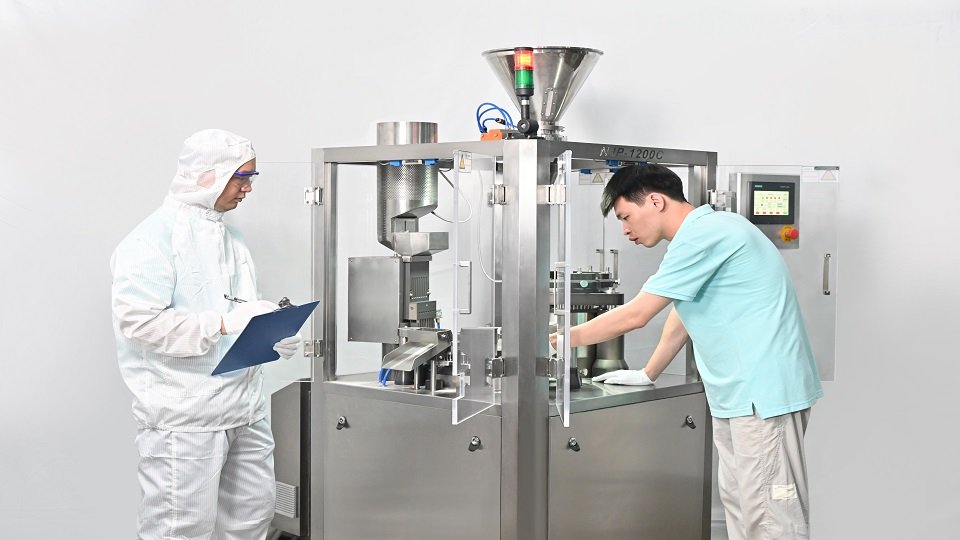 ทีมวิศวกรของ Rich Packing กำลังดำเนินการทดลองเดินเครื่องให้กับลูกค้า
ความแปรปรวนของน้ำหนักการบรรจุแคปซูลมักไม่ได้เกิดจากปัจจัยเดียว กระบวนการแก้ไขปัญหาอย่างเป็นระบบควรเริ่มจากคุณลักษณะของวัสดุ ตามด้วยระบบป้อนผงสถานีบรรจุ และสุดท้ายคือความแม่นยำในการหมุนและตำแหน่งของเครื่องจักร ดังนั้นแนวทางแก้ไขที่สอดคล้องกันควรจัดการทั้งในส่วนของวัสดุและเครื่องจักร
ในฐานะซัพพลายเออร์เครื่องบรรจุแคปซูลมืออาชีพและผู้เชี่ยวชาญด้านโซลูชันบรรจุภัณฑ์ Rich Packing ทำมากกว่าการจัดหาเครื่องจักรมาตรฐาน การออกแบบเครื่องบรรจุแคปซูลของเราได้รับการพัฒนาเพื่อรองรับการบรรจุที่แม่นยำและเสถียร ในขณะที่ทีมวิศวกรของเราสามารถให้คำแนะนำและบริการที่ปรับแต่งตามวัสดุ ความต้องการในการผลิต และการใช้งานจริงของลูกค้า ตั้งแต่การทดสอบวัสดุไปจนถึงการกำหนดค่าเครื่องจักร การทดลองผลิต และการปรับพารามิเตอร์ เป้าหมายคือการช่วยให้ลูกค้าแต่ละรายสร้างกระบวนการบรรจุแคปซูลที่แม่นยำ เสถียร และเหมาะสมสำหรับการผลิตอย่างต่อเนื่อง
สาเหตุทั่วไป ได้แก่ คุณสมบัติของวัสดุที่ไม่สม่ำเสมอ การป้อนผงที่ไม่เสถียร ระยะห่างของจานจ่ายที่ไม่ถูกต้อง การปรับก้านบรรจุที่ไม่เหมาะสม และความแม่นยำของตำแหน่งเครื่องจักรที่ไม่เพียงพอ
เริ่มต้นด้วยการตรวจสอบวัสดุและระบบป้อนวัสดุ จากนั้นปรับจานจ่าย ก้านบรรจุ และระบบตำแหน่งของเครื่องจักร การทดสอบวัสดุจริงยังสามารถช่วยระบุวิธีการป้อนวัสดุและการตั้งค่าเครื่องจักรที่เหมาะสมที่สุดได้
ความคลาดเคลื่อนของน้ำหนักการบรรจุ ≤3% สามารถใช้เป็นเกณฑ์อ้างอิงเชิงปฏิบัติสำหรับประสิทธิภาพการบรรจุของเครื่องจักรได้ แต่ขีดจำกัดที่ใช้ได้จริงขึ้นอยู่กับผลิตภัณฑ์ สูตร และข้อกำหนดด้านคุณภาพที่เกี่ยวข้อง
ขึ้นอยู่กับวัสดุ การป้อนแบบเกลียวอาจเหมาะสำหรับผงที่มีน้ำหนักเบา ในขณะที่ การป้อนแบบลมอาจพิจารณาใช้สำหรับวัสดุที่มีความเหนียวเล็กน้อยและแบบเม็ด แนะนำให้ทำการทดสอบวัสดุจริงก่อนตัดสินใจขั้นสุดท้าย
วัสดุที่มีความเหนียวหรือยึดเกาะสูงอาจป้อนให้สม่ำเสมอได้ยากด้วยระบบอัตโนมัติเต็มรูปแบบ ขึ้นอยู่กับวัสดุและความต้องการในการผลิต อาจพิจารณาใช้เครื่องบรรจุแคปซูลกึ่งอัตโนมัติ
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
ส่งอีเมล : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 รองรับเครือข่าย IPv6