




 บ้าน
 ผลิตภัณฑ์
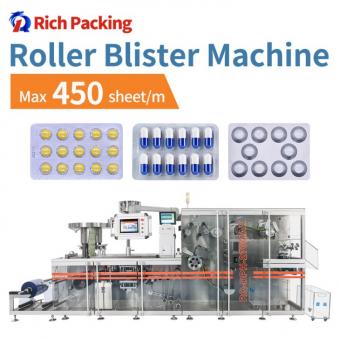
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

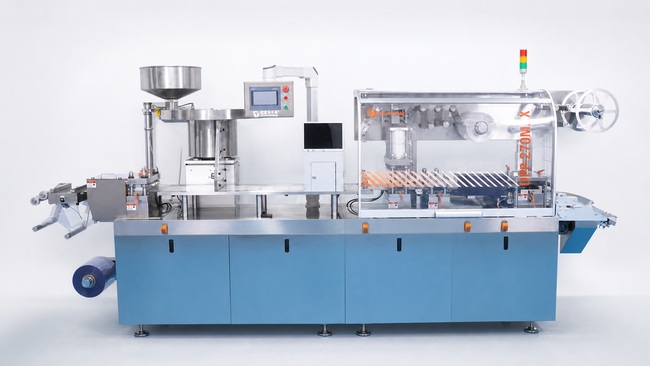
สำหรับผู้ผลิตยาตามสัญญา (CDMO หรือ OEM) สายการผลิตบรรจุภัณฑ์แบบแผงยาหนึ่งสายอาจต้องรองรับผลิตภัณฑ์ที่แตกต่างกัน ขนาดเม็ดหรือแคปซูล การจัดเรียงช่อง และขนาดของแผงยาสำเร็จรูปที่เปลี่ยนแปลงไปตามกาลเวลา
ความถี่ในการเปลี่ยนแปลงรูปแบบการผลิตนั้นขึ้นอยู่กับกลุ่มผลิตภัณฑ์ คำสั่งซื้อของลูกค้า และขนาดของล็อตการผลิตของแต่ละผู้ผลิต บางโรงงานอาจผลิตสินค้าชนิดเดียวกันเป็นระยะเวลานาน ในขณะที่บางโรงงานอาจเปลี่ยนแปลงข้อกำหนดบ่อยกว่า สิ่งสำคัญคือจะเกิดอะไรขึ้นเมื่อต้องนำข้อกำหนดใหม่เข้าสู่กระบวนการผลิต
ในสภาพแวดล้อมนี้ ความเร็วในการวิ่งที่กำหนดไว้ของเครื่องบรรจุภัณฑ์แบบแผงพลาสติกบอกเล่าเรื่องราวเพียงบางส่วนเท่านั้น เครื่องจักรสามารถทำงานได้อย่างรวดเร็วเมื่อเริ่มการผลิต แต่ถ้าการเปลี่ยนรูปแบบแต่ละครั้งต้องใช้การถอดประกอบ การจัดตำแหน่งด้วยตนเอง และการทดสอบซ้ำหลายครั้ง เวลาการผลิตที่มีอยู่จำนวนมากก็จะสูญเสียไประหว่างแต่ละล็อต
สำหรับผู้ผลิตตามสัญญาเวลาเปลี่ยนผ่านเป็นส่วนหนึ่งของกำลังการผลิตที่แท้จริง
ดังนั้น คำถามในการจัดซื้อจึงไม่ควรจำกัดอยู่แค่เพียง “เครื่องบรรจุภัณฑ์แบบแผงทำงานได้เร็วแค่ไหน?” แต่ควรจะรวมถึง “สายการผลิตสามารถเตรียมพร้อมสำหรับข้อกำหนดผลิตภัณฑ์ถัดไปได้เร็วแค่ไหน?” ด้วย
การเปลี่ยนจากข้อกำหนดบรรจุภัณฑ์แบบแผงพลาสติกหนึ่งไปเป็นอีกข้อกำหนดหนึ่งนั้นไม่ใช่แค่การเปลี่ยนแม่พิมพ์เพียงอันเดียว ขึ้นอยู่กับผลิตภัณฑ์และรูปแบบของบรรจุภัณฑ์แบบแผงพลาสติก อาจจำเป็นต้องเปลี่ยนแปลงหรือปรับแต่งสถานีการทำงานหลายจุด รวมถึง:
ตัวอย่างเช่น ขนาดของยาเม็ดหรือแคปซูลที่แตกต่างกันอาจต้องใช้การจัดเรียงช่องว่างแบบใหม่ ในขณะที่ขนาดของแผ่นบรรจุภัณฑ์สำเร็จรูปที่แตกต่างกันอาจส่งผลต่อทั้งเครื่องมือขึ้นรูปและเครื่องมือตัด แต่ละสถานีเพิ่มเติมจะกลายเป็นแหล่งที่มาของเวลาในการปรับแต่งเพิ่มเติม หากตำแหน่งของสถานีนั้นไม่สามารถทำซ้ำได้
นี่จึงเป็นเหตุผลว่าทำไมการออกแบบการเปลี่ยนเครื่องมือจึงมีความสำคัญมากกว่าจำนวนสกรูเพียงอย่างเดียว คำถามที่แท้จริงคือ จะเหลือขั้นตอนการปรับแนวมากน้อยแค่ไหนหลังจากติดตั้งเครื่องมือใหม่แล้ว
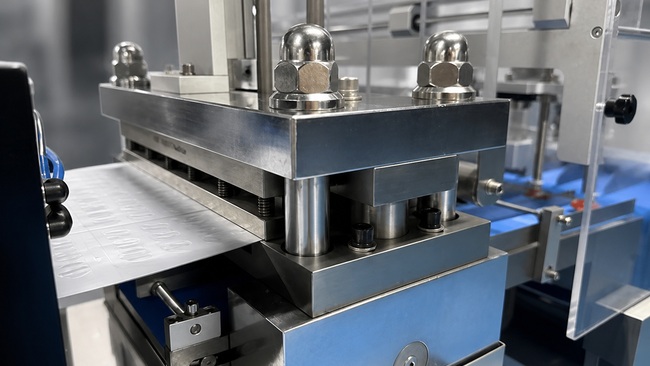
ปัญหาใหญ่ที่สุดของการเปลี่ยนแม่พิมพ์ในเครื่องผลิตแผ่นพลาสติกแบบดั้งเดิม ไม่ได้อยู่ที่ว่าผู้ปฏิบัติงานต้องถอดสกรูมากขึ้นหรือยกชิ้นส่วนแม่พิมพ์มากขึ้นเท่านั้น กระบวนการส่วนใหญ่ขึ้นอยู่กับประสบการณ์และความรู้สึกของช่างเทคนิคที่มีต่อเครื่องจักร
เมื่อติดตั้งแม่พิมพ์บนและล่างแล้ว ยังคงต้องทำการปรับแนวด้วยมืออยู่ การเบี่ยงเบนเล็กน้อยอาจส่งผลต่อตำแหน่งการขึ้นรูป ความแม่นยำในการปิดผนึก หรือการจัดแนวการตัด ช่างเทคนิคอาจต้องคลายเครื่องมือ ขยับเล็กน้อย แล้วขันให้แน่นอีกครั้งและทำการทดสอบอีกครั้ง สามารถทำซ้ำได้หลายครั้งจนกว่าตำแหน่งจะยอมรับได้
เนื่องจากการปรับแต่งนี้ขึ้นอยู่กับการตัดสินใจส่วนบุคคลเป็นอย่างมาก เวลาที่ใช้จึงอาจแตกต่างกันอย่างมากในแต่ละผู้ปฏิบัติงาน
จากประสบการณ์ของเรา แม้แต่ช่างเทคนิคที่มีประสบการณ์ก็อาจต้องใช้เวลามากกว่า 1 ชั่วโมง ส่วนผู้ปฏิบัติงานที่ไม่มีประสบการณ์เพียงพออาจใช้เวลาครึ่งวันและยังไม่สามารถปรับแต่งได้อย่างถูกต้อง
สำหรับผู้ผลิตตามสัญญา นี่เป็นความเสี่ยงในการผลิตในทางปฏิบัติ กล่าวคือ ประสิทธิภาพไม่ได้ขึ้นอยู่กับเครื่องจักรเพียงอย่างเดียว แต่ยังขึ้นอยู่กับว่าใครเป็นผู้ทำการเปลี่ยนเครื่องจักรในวันนั้นด้วย
หากมีช่างเทคนิคที่มีประสบการณ์เพียงหนึ่งหรือสองคนเท่านั้นที่สามารถทำการจัดแนวแม่พิมพ์ได้อย่างน่าเชื่อถือ พวกเขาก็จะกลายเป็นอุปสรรคเมื่อใดก็ตามที่การผลิตจำเป็นต้องเปลี่ยนไปใช้ข้อกำหนดอื่น
ดังนั้น การเปลี่ยนผ่านแบบดั้งเดิมจึงอาจส่งผลกระทบต่อ:
เป้าหมายของระบบการเปลี่ยนเวรที่ง่ายขึ้นไม่ได้มีเพียงแค่การทำให้ช่างเทคนิคคนเดิมทำงานได้เร็วขึ้นเท่านั้น แต่ยังทำให้กระบวนการมีความสม่ำเสมอมากขึ้นและลดการพึ่งพาประสบการณ์ของช่างเทคนิคแต่ละคนด้วย
ในเครื่องบรรจุภัณฑ์แบบแผงพลาสติก Rich Packing รุ่นและโครงสร้างที่ใช้งานได้ สถานีเปลี่ยนแม่พิมพ์หลักจะใช้โครงสร้างแบบโมดูลาร์ที่มีการกำหนดตำแหน่งตายตัว
แทนที่จะขอให้ช่างติดตั้งชิ้นส่วนแม่พิมพ์ด้านบนและด้านล่างแยกกัน แล้วจึงค้นหาตำแหน่งการทำงานที่ถูกต้องด้วยตนเอง ชุดแม่พิมพ์สามารถจัดการได้ในฐานะโมดูลที่สมบูรณ์ โครงสร้างกำหนดตำแหน่งแบบตายตัวจะนำทางโมดูลกลับไปยังตำแหน่งที่ต้องการ
ขั้นตอนการเปลี่ยนระบบพื้นฐานมีดังนี้:
สำหรับรุ่นและการกำหนดค่าที่เหมาะสม ผู้ปฏิบัติงานที่ได้รับการฝึกอบรมสามารถเปลี่ยนแม่พิมพ์เครื่องจักรทั้งหมดได้ภายในเวลาประมาณ 15 นาที ขึ้นอยู่กับรูปแบบของบรรจุภัณฑ์แบบแผงและรูปแบบการกำหนดค่าของเครื่องจักร
ประเด็นสำคัญไม่ได้อยู่ที่การลดเวลาเปลี่ยนชิ้นงานเหลือเพียง 15 นาทีเท่านั้น การปรับปรุงที่สำคัญกว่านั้นคือ ผู้ปฏิบัติงานไม่จำเป็นต้องพึ่งพาการจัดตำแหน่งด้วยมือซ้ำๆ หรือประสบการณ์ส่วนตัวในการ "หา" ตำแหน่งแม่พิมพ์ที่ถูกต้องหลังจากการเปลี่ยนชิ้นงานแต่ละครั้งอีกต่อไป
เป้าหมายคือการเปลี่ยนขั้นตอนการเปลี่ยนผ่านจากงานที่ต้องอาศัยประสบการณ์มาเป็นขั้นตอนการปฏิบัติงานที่เป็นมาตรฐานมากขึ้น
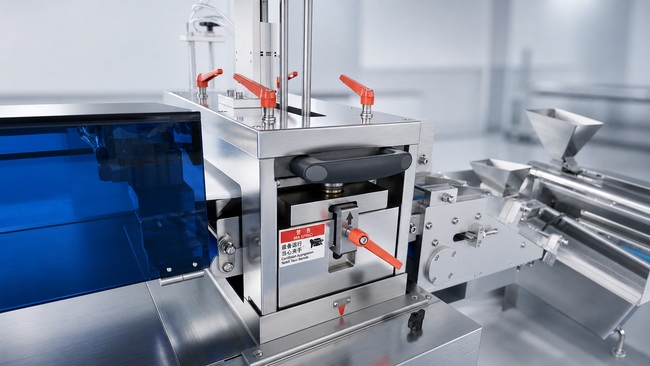
สถานีตัดเป็นหนึ่งในบริเวณที่การเปลี่ยนแม่พิมพ์แบบดั้งเดิมอาจก่อให้เกิดปัญหาได้มากเป็นพิเศษ แม่พิมพ์ตัดด้านบนและด้านล่างต้องทำงานในตำแหน่งสัมพัทธ์ที่ถูกต้อง
หากการจัดแนวไม่ถูกต้อง แผ่นบรรจุภัณฑ์ที่เสร็จแล้วอาจมีขอบไม่เรียบ ขนาดไม่ถูกต้อง หรือตัดไม่สมบูรณ์ ในการตั้งค่าแบบดั้งเดิม ผู้ปฏิบัติงานอาจต้องคลายแม่พิมพ์ตัด ปรับตำแหน่งใหม่ ขันให้แน่นอีกครั้ง และทำการทดสอบอีกหลายครั้งก่อนที่จะได้ตำแหน่งการตัดที่ยอมรับได้
บริษัท Rich Packing ใช้เครื่องตัดแบบโมดูลาร์แบบลิ้นชักในรูปแบบที่เหมาะสม สามารถดึงแม่พิมพ์ตัดทั้งหมดออกมาได้เป็นโมดูลเดียว เมื่อรูปแบบของบรรจุภัณฑ์เปลี่ยนไป ผู้ปฏิบัติงานจะถอดโมดูลปัจจุบันออก ใส่โมดูลใหม่เข้าไปในช่องวางตำแหน่งที่กำหนดไว้ และล็อคให้เข้าที่
วิธีนี้ช่วยลดการจัดตำแหน่งด้วยตนเองซ้ำๆ ระหว่างชิ้นส่วนตัดด้านบนและด้านล่าง สำหรับผู้ผลิตที่จำเป็นต้องเปลี่ยนรูปแบบตามโครงสร้างคำสั่งซื้อของตนเอง ประโยชน์ที่ได้รับคือใช้เวลาน้อยลงในการหาตำแหน่งการตัดที่ถูกต้องก่อนเริ่มการผลิตชุดใหม่
นอกจากนี้ยังช่วยลดการทดลองตัดที่ไม่จำเป็น ซึ่งทำไปเพื่อแก้ไขการจัดแนวการตัดเท่านั้น และส่งผลให้ลดการใช้บรรจุภัณฑ์ในระหว่างการตั้งค่าได้อีกด้วย
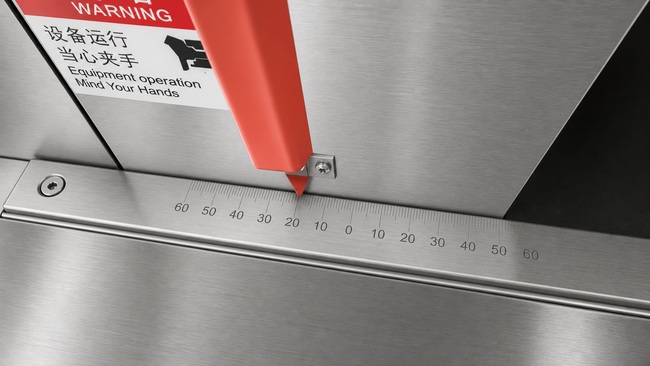
หลักการเดียวกันนี้ใช้ได้กับสถานีขึ้นรูปด้วยเช่นกัน ในเครื่องขึ้นรูปแผงยาแบบดั้งเดิม แม่พิมพ์ขึ้นรูปด้านบนและด้านล่างมักจะติดตั้งแยกกัน จากนั้นจึงทำการปรับแต่งด้วยมือเพื่อให้แน่ใจว่าการจัดตำแหน่งของช่องแม่พิมพ์มีความแม่นยำ
ด้วยสถานีขึ้นรูปโมดูลาร์ ชุดแม่พิมพ์ทั้งหมดจะถูกประกอบเป็นหน่วยเดียว ผู้ปฏิบัติงานเพียงแค่เลื่อนโมดูลเข้าไปในช่องตำแหน่งคงที่และล็อคให้เข้าที่ ช่วยลดงานปรับแต่งและทำให้การเปลี่ยนชิ้นงานมีความสม่ำเสมอมากขึ้น
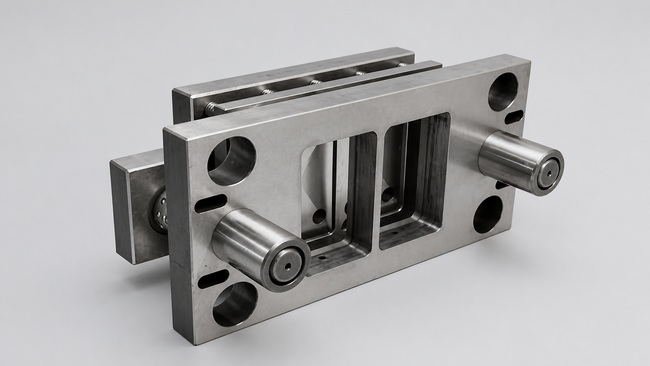
การเปลี่ยนแม่พิมพ์ได้ง่ายจะมีประโยชน์ก็ต่อเมื่อเครื่องมือที่ใช้สามารถรักษาประสิทธิภาพการทำงานที่เสถียรตลอดการผลิตในระยะยาวได้ด้วย
บริษัท Rich Packing ใช้เหล็กกล้าเครื่องมือ DC53 จากญี่ปุ่นสำหรับแม่พิมพ์ตัด วัสดุนี้มีความแข็งสูง ทนต่อการสึกหรอ และมีเสถียรภาพทางด้านขนาด หากใช้งานและบำรุงรักษาอย่างถูกต้อง แม่พิมพ์ตัดสามารถใช้งานได้นานกว่า 15 ปี สำหรับผู้ผลิตรับจ้างที่ใช้สายการผลิตเดียวสำหรับผลิตภัณฑ์ของลูกค้าหลายราย เครื่องมือที่ทนทานจะช่วยลดแหล่งที่มาของการหยุดชะงักอีกประการหนึ่ง แม่พิมพ์ตัดที่ใช้งานบ่อยจะต้องสามารถผลิตแผ่นโลหะที่มีขนาดสำเร็จรูปสม่ำเสมอและขอบที่เรียบเนียนได้อย่างต่อเนื่องในการผลิตซ้ำหลายครั้ง
พื้นผิวการตัดยังช่วยให้ขอบของบรรจุภัณฑ์พลาสติกมีความเรียบเนียน ลดปัญหาขอบหยาบหรือคมระหว่างการตรวจสอบ การบรรจุ และการขนส่ง
ในทางปฏิบัติ คุณภาพของแม่พิมพ์ตัดมีผลต่อความแม่นยำในการตัด ลักษณะของแผ่นพลาสติกขึ้นรูปสำเร็จรูป อายุการใช้งานของเครื่องมือ ความถี่ในการบำรุงรักษา และความสม่ำเสมอในการผลิต
|
การเปรียบเทียบ |
ใบมีดตัด DC53 |
ใบมีดตัดแบบธรรมดา |
|
ความทนทานต่อการสึกหรอ |
★★★★★ ยอดเยี่ยม |
★★★☆☆ มาตรฐาน |
|
ความทนทาน |
มีความทนทานสูง ทนต่อการบิ่นได้ดี |
มีโอกาสสึกหรอหรือบิ่นได้ง่ายกว่าเมื่อใช้งานต่อเนื่อง |
|
การรักษาขอบ |
รักษาความคมของใบมีดเพื่อการใช้งานในระยะยาว |
ต้องลับคมหรือเปลี่ยนใบมีดบ่อยขึ้น |
|
ความเสถียรในการตัด |
ประสิทธิภาพการตัดที่สม่ำเสมอ ตลอดวงจรการผลิตที่ยาวนาน |
ประสิทธิภาพจะค่อยๆ ลดลงเมื่อใบมีดสึกหรอ |
|
ความถี่ในการบำรุงรักษา |
ต่ำ |
ค่อนข้างสูง |
|
Typical Service Life |
Up to 12+ years under normal operating and maintenance conditions |
Heavy-duty use: replacement every 10–12 months |
|
Downtime |
Fewer blade changes and less maintenance downtime |
More frequent maintenance may interrupt production |
|
Long-Term Value |
Higher durability and lower long-term replacement cost |
Lower initial cost but higher replacement frequency |
“Reduced downtime” is correct, but it is too general to explain the full value of faster mold changeover for contract manufacturing.
A traditional changeover can take an experienced technician more than one hour, while an operator without enough experience may spend half a day and still struggle with alignment. Reducing this dependence frees experienced technicians from repeatedly handling routine format changes.
During mold adjustment, the machine is not producing saleableblister packs. A shorter and more predictable changeover therefore increases the amount of available production time between batches.
Manual alignment normally requires trial runs. Every additional test can consume PVC, aluminum foil and, depending on the setup procedure, product. More accurate repeat positioning helps reduce unnecessary adjustment runs.
If changeover time varies from just over one hour to half a day depending on technician experience, production managers have difficulty building a reliable schedule. A standardized process makes the interval between two specifications easier to estimate.
For contract manufacturers, predictability can be just as valuable as speed.
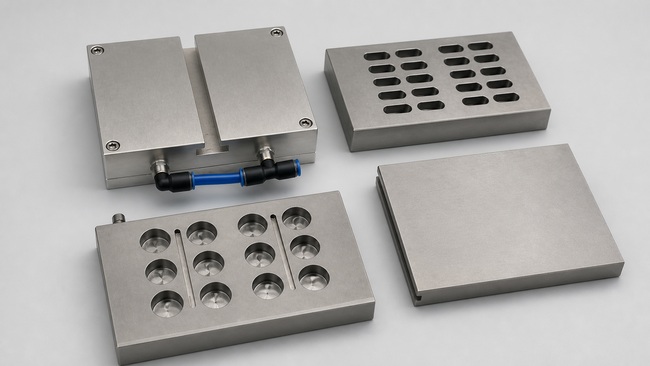
For a factory producing one blister format continuously, changeover design may not be the first purchasing consideration. For a CDMO, OEM manufacturer or pharmaceutical contract manufacturer, the situation is different.
Before purchasing a blister packaging machine, do not only ask for maximum production speed. Also ask:
These questions often reveal more about suitability for contract manufacturing than maximum cycle speed alone. For multi-product production, availability, repeatability and changeover time all contribute to actual usable capacity.
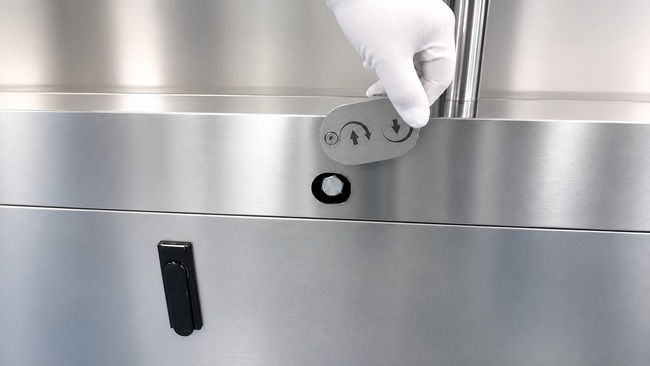
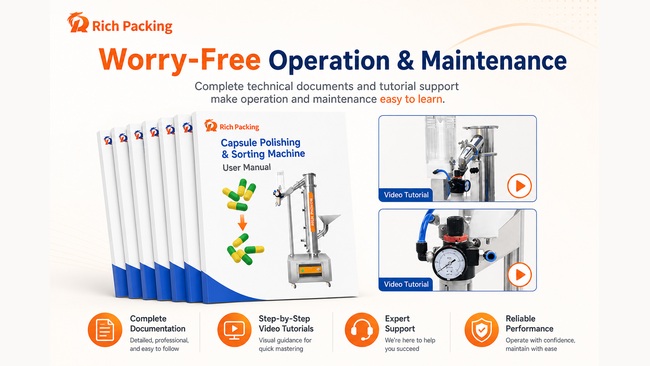
Even when the mechanical structure is designed to simplify changeover, operators still need to understand the correct installation sequence, locking procedure and parameter settings.
Rich Packing provides supporting technical documents, operating manuals and mold installation tutorials with the machine. Remote video guidance is also available for mold installation, parameter adjustment, machine operation and troubleshooting.
When required, engineers can provide on-site installation, commissioning and operator training.
For contract manufacturers, this support matters because new products and new mold sets may be introduced after the original machine installation. The objective is therefore not only to complete the first setup, but also to help operators manage future format changes reliably.
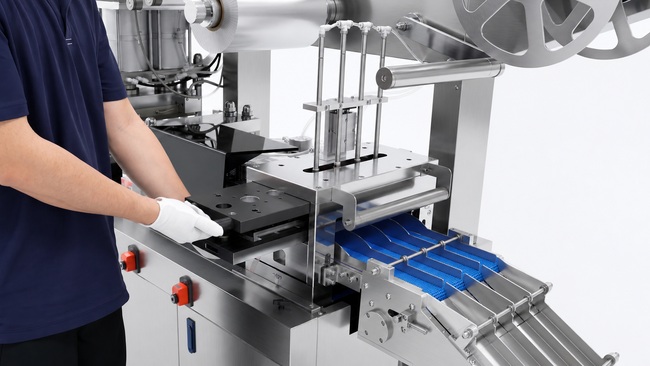
For a pharmaceutical contract manufacturer, CDMO or OEM plant, mold changeover is not a minor maintenance detail. It directly affects how efficiently the production line can move from one product specification to the next whenever customer demand requires a change.
Traditional mold changeover can be highly dependent on technician experience. Even an experienced technician may need more than one hour, while an operator without sufficient experience may spend half a day and still struggle to complete the adjustment correctly. This creates downtime, setup waste and uncertainty in production planning.
On applicable Rich Packing blister packaging machine configurations, modular mold structures, drawer-style cutting modules and fixed positioning are designed to reduce repeated manual alignment. A trained operator can complete the complete mold changeover in approximately 15 minutes, depending on the specific blister format and machine configuration.
Combined with Japanese DC53 cutting dies and technical support for operator training, the design helps make changeover more repeatable and less dependent on individual technician feel.
For contract manufacturers, the right blister packaging machine is not only the one that runs fast. It is the one that can be prepared for the next specification with less downtime, less adjustment and less uncertainty.
ระยะเวลาขึ้นอยู่กับโครงสร้างของเครื่องจักร รูปแบบของแผงบรรจุภัณฑ์ และประสบการณ์ของผู้ปฏิบัติงาน สำหรับระบบแบบดั้งเดิม แม้แต่ช่างเทคนิคที่มีประสบการณ์ก็อาจต้องใช้เวลามากกว่าหนึ่งชั่วโมง ในขณะที่ผู้ปฏิบัติงานที่ไม่มีประสบการณ์อาจใช้เวลาครึ่งวันและยังคงประสบปัญหาในการปรับแต่ง สำหรับรุ่นและโครงสร้างแบบโมดูลาร์ของ Rich Packing ที่เหมาะสม ผู้ปฏิบัติงานที่ได้รับการฝึกฝนสามารถเปลี่ยนแม่พิมพ์ทั้งหมดได้ภายในเวลาประมาณ 15 นาที
ผู้ผลิตตามสัญญา ผู้ผลิตยาตามสัญญา (CDMO) และผู้ผลิตยาแบบ OEM อาจต้องจัดการกับข้อกำหนดของลูกค้าที่แตกต่างกันในสายการผลิตเดียวกัน การเปลี่ยนสายการผลิตที่รวดเร็วและแม่นยำยิ่งขึ้นจะช่วยลดเวลาหยุดทำงานระหว่างการผลิตแต่ละล็อต และทำให้การวางแผนการผลิตพึ่งพาประสบการณ์ของช่างเทคนิคแต่ละคนน้อยลง
ขึ้นอยู่กับผลิตภัณฑ์และรูปแบบของบรรจุภัณฑ์แบบแผงพลาสติก การเปลี่ยนขั้นตอนอาจเกี่ยวข้องกับสถานีขึ้นรูป ระบบป้อนวัสดุ สถานีปิดผนึกด้วยความร้อน สถานีพิมพ์รหัสประจำชุด และสถานีตัด
ใช่ค่ะ เมื่อเครื่องจักรติดตั้งชุดแม่พิมพ์ที่เหมาะสม และผลิตภัณฑ์อยู่ในช่วงที่เครื่องจักรนั้นสามารถใช้งานได้ ขนาดของเม็ดยาหรือแคปซูล การจัดเรียงช่อง และขนาดของแผงบรรจุสำเร็จรูปที่แตกต่างกัน อาจต้องใช้เครื่องมือที่แตกต่างกันค่ะ
การจัดตำแหน่งด้วยมือแบบดั้งเดิมมักขึ้นอยู่กับประสบการณ์ของช่างเทคนิคเป็นอย่างมาก โครงสร้างแบบโมดูลาร์ที่มีการกำหนดตำแหน่งตายตัวได้รับการออกแบบมาเพื่อลดการพึ่งพาดังกล่าว หลังจากได้รับการฝึกอบรมอย่างเหมาะสมแล้ว ผู้ปฏิบัติงานทั่วไปสามารถดำเนินการขั้นตอนการเปลี่ยนต่างๆ ได้อย่างสม่ำเสมอมากขึ้นในรูปแบบที่เหมาะสม
การจัดตำแหน่งแบบดั้งเดิมอาจต้องทดลองซ้ำหลายครั้งก่อนที่ตำแหน่งการขึ้นรูป การปิดผนึก และการตัดจะถูกต้อง การจัดตำแหน่งที่ทำซ้ำได้มากขึ้นจะช่วยลดรอบการปรับแต่งที่ไม่จำเป็น ซึ่งช่วยลดปริมาณ PVC ฟอยล์อลูมิเนียม และผลิตภัณฑ์ที่ใช้ไปในระหว่างการติดตั้ง
นอกเหนือจากความเร็วในการทำงานแล้ว ควรตรวจสอบขั้นตอนการเปลี่ยนชิ้นงานจริง วิธีการวางตำแหน่งแม่พิมพ์ เวลาในการเปลี่ยนเครื่องมือ ข้อกำหนดของผู้ปฏิบัติงาน จำนวนขั้นตอนการปรับแต่ง ของเสียจากการตั้งค่าที่คาดการณ์ไว้ และการสนับสนุนทางเทคนิคที่มีให้หลังการส่งมอบด้วย
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
ส่งอีเมล : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 รองรับเครือข่าย IPv6